Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MORE
 Dom / Vijesti / Vijesti iz industrije / Vodič za pucanje cijevi: materijali, načini kvarova i savjeti za inženjere o pronalaženju izvora
2026-09-25
Zavojnica zračenja koja otkaže u 18. mjesecu umjesto u petoj godini čini više od prekida proizvodnje etilena. To prisiljava na neplanirano gašenje, podizanje dizalicom i ponovnu procjenu svakog zavara na istoj peći. Zato inženjeri tretiraju cijev za pucanje kao kontrolirani kritični predmet, a ne cijev.
Cijevi za krekiranje centrifugalno su lijevane visokolegirane komponente izrađene za rad na 1000–1100°C u pećima za parno krekiranje i reforming. Njihov je posao prenijeti toplinu u ugljikovodičnu sirovinu uz otpornost na puzanje, pougljičenje i toplinsko kruženje. Pogrešno provjerite metalurgiju, kvalitetu lijevanja ili nabavu i cijev će postaviti raspored prekida rada. Ovaj vodič objašnjava što rade cijevi za pucanje, kako kvare i što treba provjeriti prije izdavanja narudžbenice.
U postrojenju za proizvodnju etilena, cijev za krekiranje je zavojnica zračenja unutar peći za pirolizu. Mješavina ugljikovodične sirovine i pare prolazi kroz ove cijevi na visokoj temperaturi. Para smanjuje parcijalni tlak ugljikovodika, dok plamenici peći opskrbljuju toplinu koja pokreće reakciju krekiranja. Cijev mora izdržati i procesnu atmosferu i mehaničko opterećenje vlastite težine, toplinskog širenja i unutarnjeg tlaka.
To okruženje odvaja puknutu cijev od obične cijevi. Uobičajeni uvjeti usluge uključuju:
Materijali su stoga lijevane legure otporne na toplinu, obično s 25% kroma i 35% nikla, plus niobij ili drugi oblici karbida. Cijev nije jednostavan cilindar; često ima različitu debljinu stjenke, ulazne i izlazne dijelove, a ponekad i unutarnje peraje ili vrtložne elemente. Kad je dobavljač tretira kao robnu lulu, prvi znak problema obično je kratak vijek trajanja kampanje.
Neuspjeh rijetko dolazi iz jednog dramatičnog događaja. Akumulira se iz nekoliko mehanizama oštećenja koji djeluju u isto vrijeme. Istraživanje kvara etilenske cijevi za zračenje iz 2019. pokazalo je da se reakcije pucanja odvijaju u cijevima za zračenje pod visokotemperaturnom parom i da kvarovi cijevi često počinju lokaliziranom degradacijom prije nego što se pojavi pukotina kroz stijenku.
Budući da ovi mehanizmi međusobno djeluju, cijev koja izgleda dobro nakon 40 000 sati još uvijek može brzo pokvariti ako je pougljičenje već smanjilo njenu rastegljivost. Inspekcija treba mjeriti promjer, debljinu stjenke i tvrdoću, a ne samo tražiti vidljive pukotine.
Centrifugalno lijevanje daje cijevi usmjerenu strukturu zrna, ali samo po sebi ne jamči učinkovitost. Stupanj legure, čvrstoća lijevanja i tolerancije dimenzija određuju koliko dugo će cijev preživjeti.
Za usluge krekiranja etilena, uobičajeni stupnjevi uključuju HP40Nb (25Kr/35Ni Nb) i verzije s višim legurama s 35% Cr i 45% Ni za strožu karburizaciju. Dodatak niobija poboljšava otpornost na puzanje stvaranjem stabilnih karbida. Ali razlika između cijevi od 50.000 sati i cijevi od 25.000 sati često se svodi na kvalitetu lijevanja: poroznost, inkluzije i centrifugalna segregacija.
Detalji dizajna također su važni. Debljina stijenke cijevi obično se odabire iz podataka o puzanju i pucanju pri očekivanoj temperaturi i naprezanju metala. Raspored zavojnice, polumjer savijanja i razmak nosača utječu na toplinsko širenje. Ako ih dizajn zanemaruje, cijev će otkazati na savoju ili zavaru čak i ako je legura ispravna.
 Cijev za pucanje (zračeća zavojnica) Serija cijevi za pucanje je projektirana za visokotemperaturne peći za krekiranje u petrokemijskoj industriji, pružajući iznimnu toplinsku stabilnost, otpornost na koroziju,... Pogledajte proizvod →
Kada kupite cijev za pucanje, kupujete kvalificirani proizvodni proces, a ne samo oblik. U kupovnoj specifikaciji treba navesti stupanj legure, metodu lijevanja, toplinsku obradu i zahtjeve za pregled. Bez toga, dobavljači mogu ponuditi "HP40" koji nema niobijev raspon ili ima pretjeranu poroznost.
Zahtijevajte najmanje:
| Legura | Cr | Ni | Nb | Uobičajeno ograničenje usluge |
|---|---|---|---|---|
| HP40Nb | 25% | 35% | 1,5% | ~1,050°C |
| HP40Nb mikro | 25% | 35% | 1,5% | ~1,080°C |
| 35Cr/45Ni | 35% | 45% | 1,0% | ~1,120°C |
| Reformer tube grade | 25% | 35% | 1,5% | ~1000°C |
Za mjere opreza na razini terena tijekom rada i održavanja, pogledajte ove napomene o korištenju cijevi za zračenje . Oni pokrivaju točke pokretanja, uklanjanja kokosima i inspekcije koje utječu na vijek trajanja cijevi.
Tuopu Industry (Jiangsu) Co., Ltd. proizvodi cijevi za pucanje i radijacijske zavojnice putem centrifugalnog lijevanja, s fokusom na petrokemijske i rafinerijske peći. Tvrtka navodi da je dobavljač prve razine za Sinopec, PetroChina i CNOOC te kvalificirani dobavljač za Sinochem. Taj status dobavljača je važan jer znači da je tvrtka prošla kvalifikacijske revizije velikih energetskih grupa.
Njegov proizvodni lanac uključuje veliku bazu za proizvodnju grijača, inteligentno mjesto za proizvodnju cijevi i centar za tešku opremu s kapacitetom dizanja od 150 tona, robotima za lasersko rezanje i automatsko zavarivanje. Za izvozne projekte, tvrtka upravlja namjenskim roll-on/roll-off terminalom: 200 metara dužine, 50 metara širine, 8 metara dubine vode i maksimalne roll-on težine od 50.000 tona. Taj objekt podržava isporuku dugih zavojnica i velikih modula peći.
Tvrtka također nudi EPC ugovaranje grijača za petrokemiju, kemiju ugljena i rafinerije. Ako vaš opseg uključuje peć i cijevi za pucanje, taj integrirani pristup može smanjiti rizik sučelja između dizajna zavojnice i rasporeda grijača.
 Peć za krekiranje etilena Peć za krekiranje etilena industrijska je peć visokih performansi dizajnirana za proizvodnju etilena putem pirolize ugljikovodika. Peć pruža precizne i... Pogledajte proizvod →
U servisu etilena, dobro napravljena HP40Nb cijev može trajati 50 000 – 100 000 sati, ali stvarni vijek ovisi o temperaturi metala, sirovini, učestalosti uklanjanja koksa i naugljičavanju. Postrojenja s visokim zahtjevima mogu zamijeniti cijevi nakon 40 000 sati.
Da, ali zamjena mora odgovarati leguri, debljini stijenke i toplinskoj obradi preostale zavojnice. Neusklađena cijev može postati sljedeća točka kvara jer se drugačije širi.
Obje su centrifugalno lijevane visokolegirane cijevi. Cijevi za krekiranje upravljaju krekiranjem ugljikovodika u pećima za etilen, dok cijevi reformera upravljaju reformiranjem pare i metana za vodik ili DRI. Legure se preklapaju, ali se uvjeti procesa i detalji dizajna razlikuju.
O učinku pucanja cijevi odlučuje se prije nego što cijev uđe u peć: izborom legure, kvalitetom lijevanja, kontrolom dimenzija i provjerama nabave koje provodite. Ako specificirate zamjensku zavojnicu ili novu peć za krekiranje, počnite s temperaturom i atmosferom metala, zatim se vratite na leguru i kvalifikaciju dobavljača. Da bismo razgovarali o specifikaciji vaše cijevi za pucanje, zatražite ponudu .
Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MOREZavojnica zračenja koja otkaže u 18. mjesecu umjesto u petoj godini čini više od prekida proizvodnje etilena. To prisiljava na neplanirano gašenje, podizanje dizalicom i ponovnu procjenu svakog ...
READ MOREKonvekcijski dio grijalice je mjesto gdje se dobiva ili gubi toplinska učinkovitost. Dimni plin napušta radijacijski dio na 400–650 °C, noseći čak 35% topline koju gorivo oslobađa. Pravilno ...
READ MORENakon tri godine na jedinici s odgođenim koksiranjem, izlazna temperatura dimnih plinova upaljenog grijača pomaknula se sa 180 °C na 246 °C. Plamenici su bili podešeni i cijevi za zračenje izgle...
READ MORE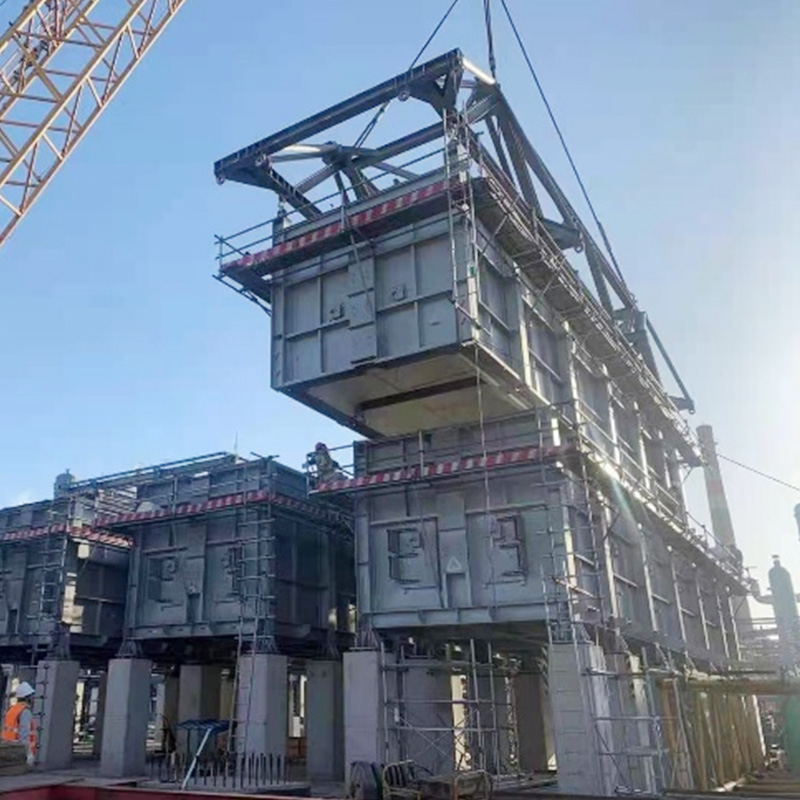
Korištenje COMMOS-a i inteligentnog PID-a za dvodimenzionalni kolaborativni dizajn, postizanje digitalne razine isporuke.
See Details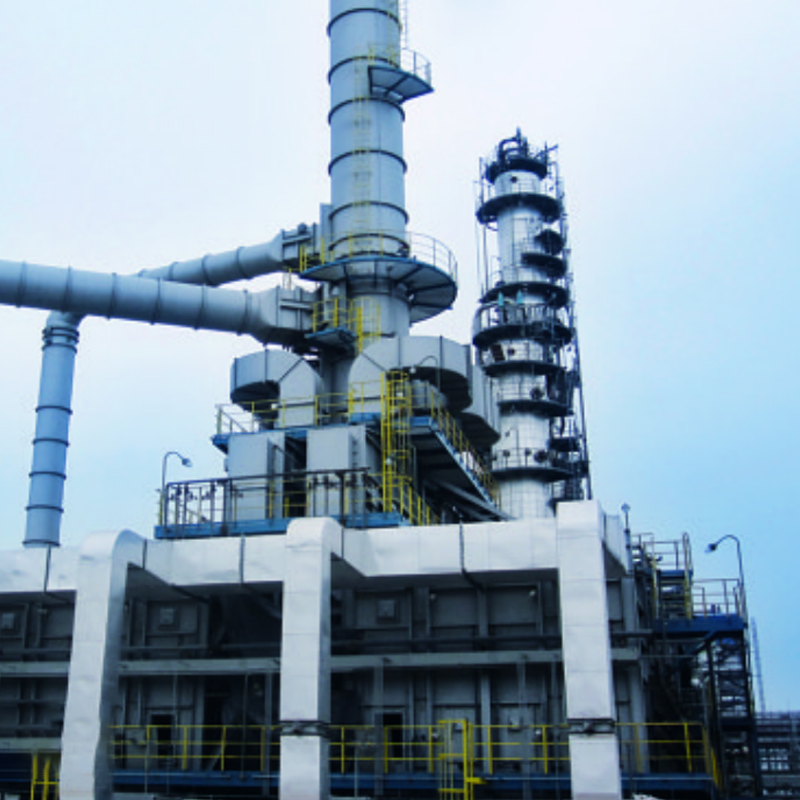
Naš grijač za Visbreaking jedinicu dizajniran je za učinkovito zagrijavanje teških ugljikovodičnih sirovina u procesima smanjenja viskoznosti i krekiranja. Omogućujući ravnomjerno zagrijavanje na v...
See Details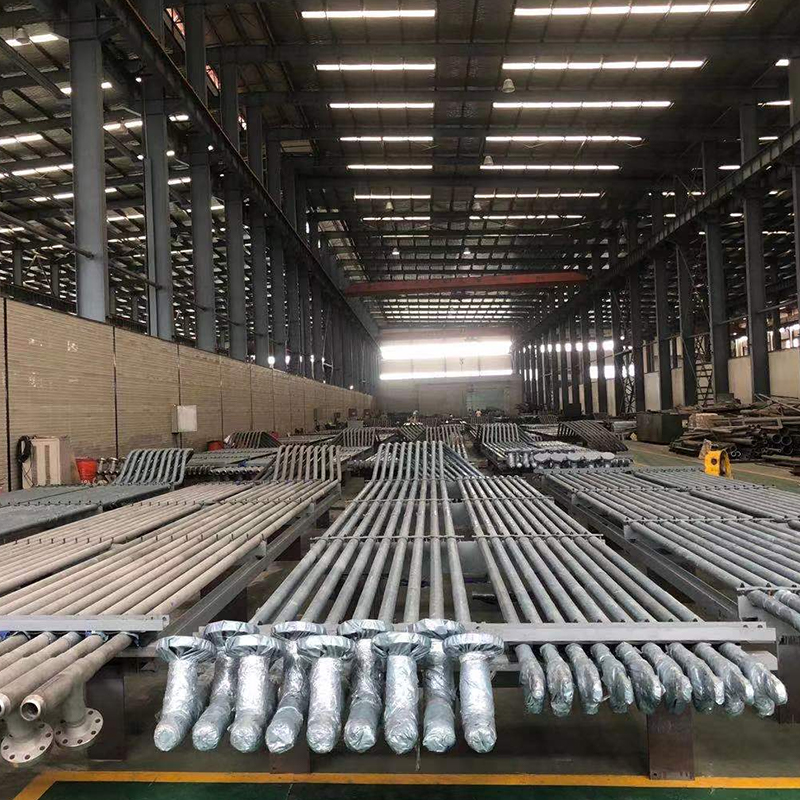
Serija cijevi za pucanje je projektirana za visokotemperaturne peći za krekiranje u petrokemijskoj industriji, pružajući iznimnu toplinsku stabilnost, otpornost na koroziju i dugoročnu radnu pouzda...
See Details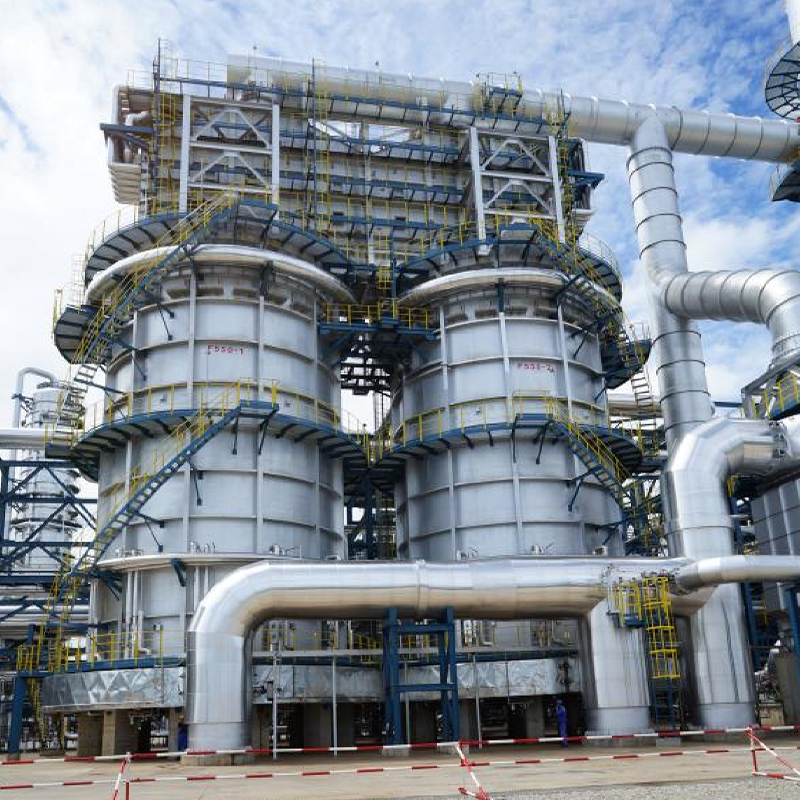
Naš hidrokreking grijač dizajniran je za visokoučinkovito grijanje u hidrokreking jedinicama, kritičnom procesu u modernoj preradi nafte. Omogućuje preciznu kontrolu temperature i ravnomjernu raspo...
See Details
Serija pribora za peći pruža bitne komponente koje osiguravaju siguran, učinkovit i pouzdan rad industrijskih peći. Od plamenika i termoparova do vatrostalnih nosača i dimovodnih sustava, naši su d...
See Details
Naš reformator za proizvodnju vodika posebno je dizajniran za pružanje preciznog i pouzdanog grijanja za procese proizvodnje vodika u rafinerijama i petrokemijskim postrojenjima. Osigurava stabilno...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, Kina
Mediji