Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MORE
 Dom / Vijesti / Vijesti iz industrije / Konvekcijska sekcija u grijačima s plamenom: dizajn, učinkovitost i održavanje
2026-09-11
Nakon tri godine na jedinici s odgođenim koksiranjem, izlazna temperatura dimnih plinova upaljenog grijača pomaknula se sa 180 °C na 246 °C. Plamenici su bili podešeni i cijevi za zračenje izgledale su ispravno, no potrošnja plina za gorivo porasla je za gotovo četiri posto. Problem je otkriven tamo gdje operateri često zadnje gledaju: konvekcijski dio. Rebraste cijevi bile su prekrivene tvrdim slojem soli i pepela, a oštećena obloga iza snopa propuštala je vrući dimni plin da u potpunosti zaobiđe cijevi.
Konvekcijska sekcija normalno daje 25 do 35 posto ukupnog procesa grijača. Kada njegove performanse opadaju, učinkovitost pada, troškovi goriva rastu, a sljedeći zaokret postaje hitniji. Ovaj članak objašnjava što radi konvekcijski dio, kako je dizajniran, zašto kontrolira učinkovitost grijača i što treba provjeriti prije kupnje novog paketa.
U okomitom cilindričnom grijaču, konvekcijski dio nalazi se neposredno iznad radijacijskog dijela. U kabinskom grijaču nalazi se na jednom kraju kutije za zračenje. Oba rasporeda propuštaju vrući dimni plin preko vodoravnih cijevi, a procesna tekućina unutar tih cijevi apsorbira toplinu kroz stijenku cijevi. Budući da je dimni plin koji ulazi u konvekcijski dio već daleko ispod temperature plamena, dominantni način prijenosa topline mijenja se od zračenja do prisilne konvekcije.
Proširene površine obično se koriste za kompenzaciju nižeg koeficijenta prijenosa topline na strani plina. Donja tablica uspoređuje radne uvjete u dvije sekcije tipičnog rafinerijskog grijača.
| Parametar | Zračni dio | Konvekcijski dio |
|---|---|---|
| Temperatura dimnih plinova | 950–1100 °C u zoni plamena | 650–800 °C ulaz; 150–250 °C izlaz |
| Dominantan način prijenosa topline | Toplinsko zračenje | Konvekcija s malo zračenja |
| Tipična površina cijevi | Gola, glatka cijev | Peraje, s klinovima ili gole |
| Udio ukupne carine | 60-70 posto | 25-35 posto |
| Glavni operativni rizik | Pregrijavanje i puzanje | Obraštaj i korozija hladnog kraja |
Koeficijent prijenosa topline na strani plina za golu cijev u konvekcijskom dijelu je nizak, otprilike 15 do 30 W/(m²·K), dok je koeficijent na strani procesa obično nekoliko puta veći, posebno kada tekućina vrije. Stoga je granični otpor gotovo uvijek na strani cijevi za dimne plinove.
Rebraste cijevi i cijevi s klinovima rješavaju ovaj problem umnožavanjem vanjske površine. Nazubljene peraje gustoće od 4 do 5 peraja po inču, ili oko 157 do 197 peraja po metru, povećavaju vanjsku površinu pet do deset puta u odnosu na golu cijev istog promjera. Grafikon ispod prikazuje tipični profil temperature dimnih plinova kroz troprolazni konvekcijski dio.
Najtopliji prolaz, najbliži sekciji zračenja, upravlja procesnom strujom kojoj je potrebna najviša temperatura. Prolazi hladnjaka vraćaju toplinu za usluge na nižim temperaturama kao što su proizvodnja pare, pregrijavanje pare za razrjeđivanje i predgrijavanje dovoda. Ovaj protustrujni raspored održava korisnu temperaturnu razliku u svakom prolazu.
API 560 pruža okvir dizajna koji se koristi za većinu grijača u rafinerijama i petrokemijskim uslugama. Dimenzija konvekcijskog odjeljka ne može se odrediti zasebno: dubina snopa, geometrija peraja i potrebni gaz moraju se odrediti zajedno, jer svaki utječe na drugi.
Kritične provjere su pad tlaka dimnih plinova, brzina plina, temperatura metala cijevi i materijal rebra. Tipični grijač održava pad tlaka u konvekcijskoj sekciji između 3 i 10 mbar, ili 30 do 100 mm H₂O. Dublji snop vraća više topline, ali zahtijeva veći kapacitet dimnjaka ili induciranog ventilatora. Brzina plina pri najnižoj brzini paljenja trebala bi ostati iznad oko 4,5 m/s kako bi se spriječilo taloženje pepela i ispod 15 do 20 m/s kako bi se izbjegla erozija i vibracije izazvane protokom. Temperatura metala cijevi na hladnom kraju mora ostati iznad točke rosišta sumporne kiseline kada je sumpor prisutan; inače donji redovi i kućište brzo korodiraju. Materijal rebara prati lokalnu temperaturu plina: rebra od legure na vrućem kraju, rebra od ugljičnog čelika na hladnom kraju, a ponekad i gole cijevi gdje je erozija ili pristup čišćenju kritičan.
Praktični inženjerski kontrolni popis izgleda ovako:
Osnovno pravilo kod dizajna grijača na ložište je da smanjenje izlazne temperature dimnih plinova za 22 °C dodaje oko jedan postotni bod učinkovitosti. Snižavanje izlazne temperature s 250 °C na 170 °C stoga vrijedi otprilike 3,5 posto. Na grijač od 100 MW, to je 3,5 MW goriva, značajna ušteda tijekom godine neprekidnog rada.
Proširene površine omogućuju tako nisku izlaznu temperaturu bez ogromnog kućišta, kao što pokazuje dijagram u nastavku.
Rebraste cijevi povećavaju površinu, ali također produljuju put plina i povećavaju pad tlaka. Odabir između golih, s klinovima i rebrastih cijevi u svakom prolazu je ekonomski kompromis između površine, propuha, pristupa čišćenju i dopuštenja za koroziju.
Obraštaj je najuporniji radni problem konvekcijske sekcije. Naslage djeluju kao izolacijski sloj, pa izlazna temperatura dimnih plinova raste i proces dobiva manje topline. U isto vrijeme, sloj naslaga smanjuje otvoreno područje protoka i povećava gubitak propuha. U teškim slučajevima, grijač ne može postići projektiranu brzinu paljenja.
Glavni uzroci onečišćenja konvekcijskog dijela prikazani su u nastavku. Kvaliteta goriva, učinak plamenika i prijenos procesa doprinose, a distribucija varira od jedinice do jedinice.
Kontrola onečišćenja počinje podešavanjem izgaranja i upravljanjem gorivom, ali i dalje je potrebno redovito čišćenje. Donja tablica sažima metode koje se najčešće koriste u pogonskim postrojenjima.
| Metoda čišćenja | Najprikladnije za | Tipična frekvencija |
|---|---|---|
| Mrežno ispuhivanje čađe parom | Lagane naslage pepela ili soli | Tjedno do mjesečno |
| Puhanje čađe zrakom pod visokim pritiskom | Čađa od tekućih ili krutih goriva | Dnevni ili kontinuirani ciklus |
| Offline hidroblastiranje | Tvrde, guste naslage | Svaki preokret |
| Kemijsko čišćenje | Specijalizirana nalazišta poput soli ili koksa | Prema potrebi |
Svaki grijač u rafineriji ili petrokemiji ima konvekcijski dio, ali svaki servis nameće drugačiji dizajn. U grijaču za sirovu i vakuumsku destilaciju, konvekcijski dio predgrijava sirovu naftu i ponekad podiže paru. U peći za krekiranje etilena obično sadrži zavojnicu za predgrijavanje punjenja ugljikovodika, zavojnice za pregrijavanje pare za razrjeđivanje i banku pare pod visokim pritiskom. U vodikovim i DRI reformatorima, konvekcijski dio određuje ukupnu potrošnju energije jedinice vraćanjem topline za paru i predgrijavanje sirovine.
Za uslugu sirove jedinice, izbor tipa rebra i odluka o uključivanju parnih zavojnica dominiraju inženjerskim raspravama. Dobavljač s iskustvom u ovim kompromisima može smanjiti rizik projekta i poboljšati operativni rezultat.
 Zapaljeni grijač za atmosfersku i vakuumsku destilaciju Ovaj grijač rješava kompromise tipa peraja i parne zavojnice u pogonu sirove nafte, nudeći ujednačeno grijanje u više zona i visoku toplinsku učinkovitost za podršku stabilnog odvajanja ADU/VDU uz istovremeno smanjenje operativnog rizika. Pogledajte proizvod →
Petrokemijski grijači dodaju još jedan sloj složenosti jer nekoliko zavojnica mora dijeliti isti put dimnih plinova. Načela iza odabir grijača i inženjerske primjene u petrokemijskoj industriji objasnite kako operateri balansiraju temperature zavojnice, zahtjeve za parom i ekonomičnost peći u ovim uslugama.
Peći za krekiranje etilena najzahtjevniji su primjer. Njihove konvekcijske sekcije upravljaju krekiranim plinom, parom za razrjeđivanje i zavojnicama za proizvodnju pare u jednom kompaktnom rasporedu, a izbor legure je vođen teškim radnim temperaturama.
 Peć za krekiranje etilena za pirolizu S obzirom na velike zahtjeve za legurama u etilenskim konvekcijskim sekcijama, precizna kontrola temperature ove peći i optimizirani dizajn zračenja/konvekcije pomažu u održavanju dosljednosti pucanja i prinosa pod kontinuiranim radom na visokim temperaturama. Pogledajte proizvod →
Bez obzira mijenjate li oštećeni snop ili dodajete kapacitet proizvodnje pare, primjenjuju se iste provjere.
Većina konvekcijskih sekcija isporučuje se kao moduli izrađeni u radionici, uključujući cijevi, priključke, izolaciju i kućište. Ovaj pristup skraćuje vrijeme postavljanja na gradilištu i poboljšava kvalitetu zavara jer se teški radovi na montaži izvode u kontroliranim uvjetima. Kada se modul podigne na svoje mjesto, spojevi sa radijacijskim dijelom i dimnjakom postojećeg grijača moraju se prilagoditi toplinskom širenju i ostati nepropusni za plin.
 Modul konvekcijske sekcije izrađen u radnji Ovaj modularni konvekcijski dio napravljen je za kontroliranu radničku proizvodnju i jednostavno podizanje na gradilištu, s izdržljivim legurama i prilagodljivim dizajnom za prilagođavanje toplinskom širenju i održavanje spojeva nepropusnih za plin tijekom instalacije. Pogledajte proizvod →
Logistika je jednako važna. Modul velike konvekcijske sekcije je preširok, težak teret, tako da transportna ruta, metoda dizanja i plan rukovanja na gradilištu zaslužuju isti nadzor kao i toplinski dizajn. Proizvođač koji može upravljati i proizvodnjom i teškim transportom smanjuje rizik od kašnjenja rasporeda. Za procjenu ili ponudu specifičnu za projekt, možete obratite se Tuopu inženjerskom timu s tehničkim listom vašeg grijača.
Rebra povećavaju vanjsku površinu prijenosa topline pet do deset puta, čime se kompenzira nizak koeficijent prijenosa topline na strani dimnih plinova. Bez rebara, konvekcijski dio trebao bi biti nekoliko puta veći da bi se povratila ista količina topline.
Za učinkovit, dobro održavan grijač, izlazna temperatura je obično 150 do 200 °C. Kada gorivo ima visok sadržaj sumpora, izlaz se održava iznad točke kiselog rosišta, često oko 250 do 300 °C, ili je hladni kraj izrađen od materijala otpornog na koroziju.
Obraštaj povećava izlaznu temperaturu dimnih plinova. Budući da svaki porast temperature od 22 °C košta oko jedan postotni bod učinkovitosti, porast od 50 °C smanjuje učinkovitost za otprilike 2,3 posto, što se izravno prikazuje kao dodatna potrošnja goriva.
Da. Postojeći grijači na loženje često dobivaju novi modul konvekcijske sekcije dok zadržavaju kutiju za zračenje, plamenike i dimnjak. Ovo je uobičajeni put rekonstrukcije, pod uvjetom da struktura i temelji imaju dovoljno preostali životni vijek i da se pad tlaka novog snopa uklapa u raspoloživi nacrt.
Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MOREZavojnica zračenja koja otkaže u 18. mjesecu umjesto u petoj godini čini više od prekida proizvodnje etilena. To prisiljava na neplanirano gašenje, podizanje dizalicom i ponovnu procjenu svakog ...
READ MOREKonvekcijski dio grijalice je mjesto gdje se dobiva ili gubi toplinska učinkovitost. Dimni plin napušta radijacijski dio na 400–650 °C, noseći čak 35% topline koju gorivo oslobađa. Pravilno ...
READ MORENakon tri godine na jedinici s odgođenim koksiranjem, izlazna temperatura dimnih plinova upaljenog grijača pomaknula se sa 180 °C na 246 °C. Plamenici su bili podešeni i cijevi za zračenje izgle...
READ MORE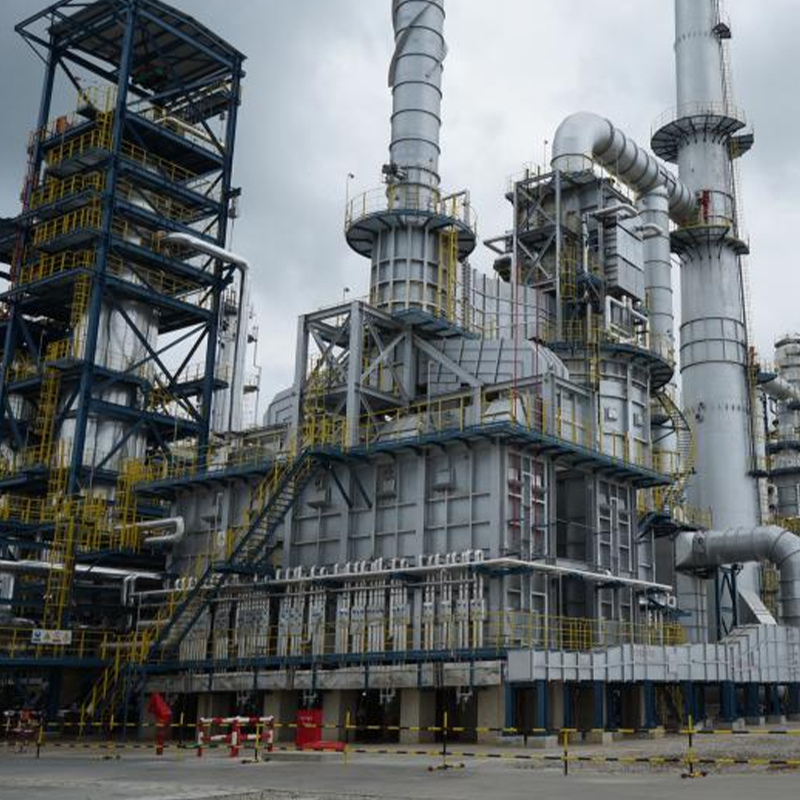
Naš dizelski grijač s hidrotretiranjem posebno je projektiran za visokoučinkovito grijanje u postupcima hidropročišćavanja dizelskog goriva. Osigurava preciznu kontrolu temperature i ravnomjernu ra...
See Details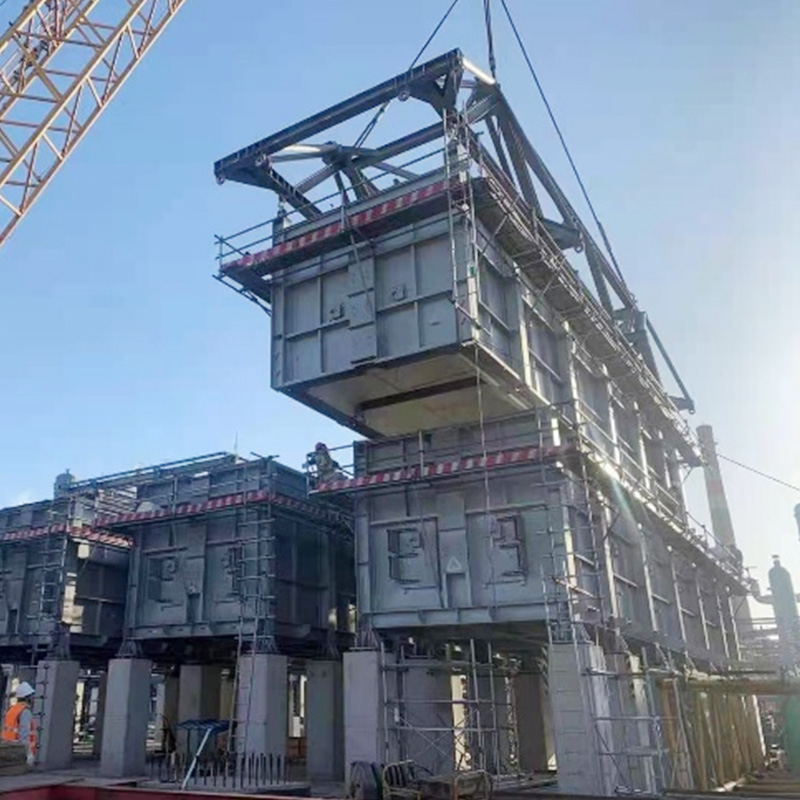
Korištenje COMMOS-a i inteligentnog PID-a za dvodimenzionalni kolaborativni dizajn, postizanje digitalne razine isporuke.
See Details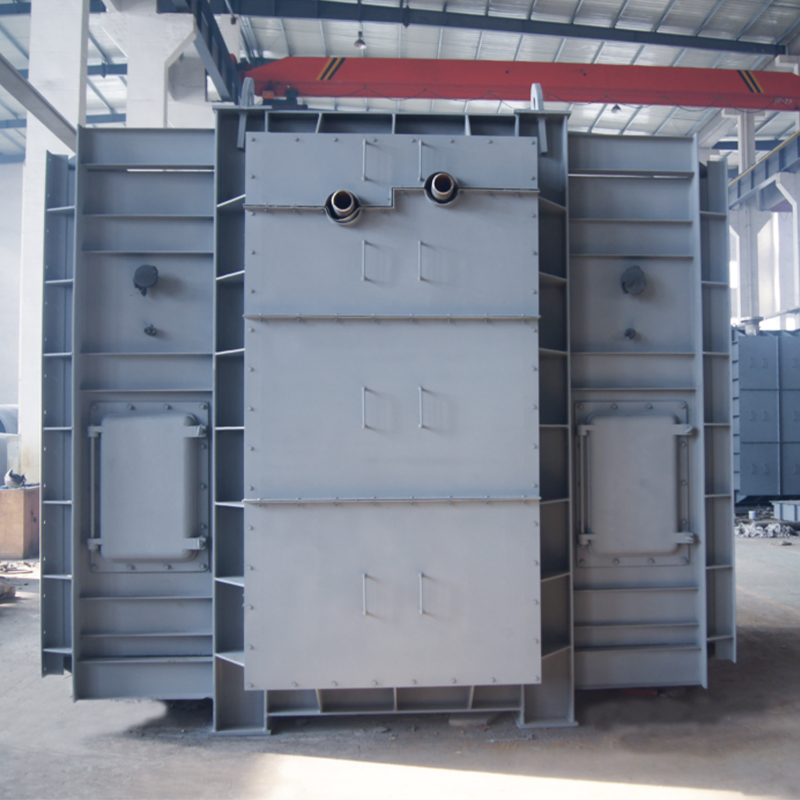
Modul konvekcijskog dijela i modul zračećeg dijela dizajnirani su za optimiziranje prijenosa topline i energetske učinkovitosti u industrijskim pećima. Kombinirajući napredne tehnologije konvekcije...
See Details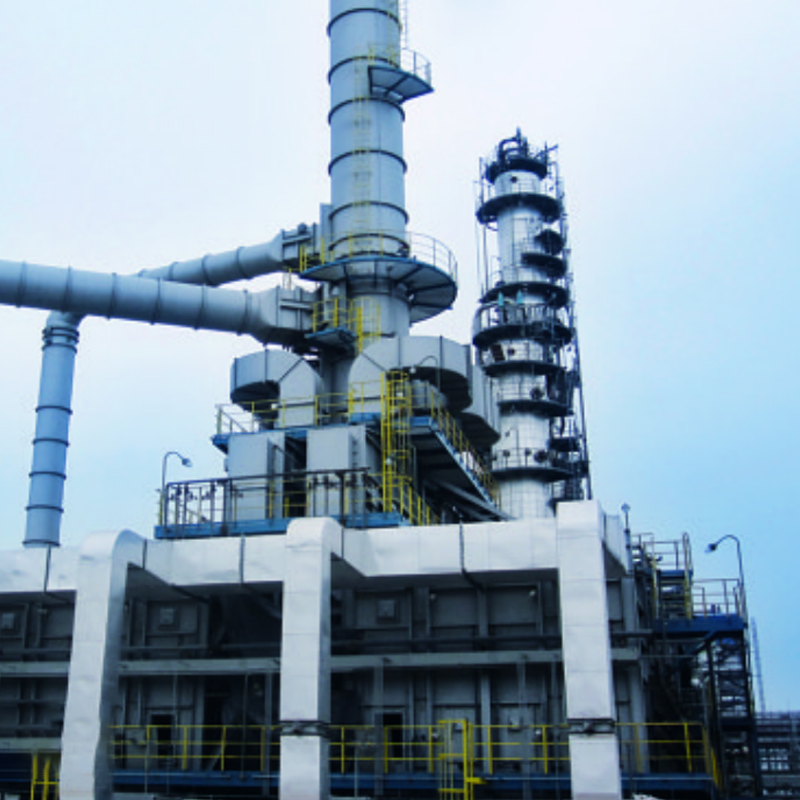
Naš grijač za Visbreaking jedinicu dizajniran je za učinkovito zagrijavanje teških ugljikovodičnih sirovina u procesima smanjenja viskoznosti i krekiranja. Omogućujući ravnomjerno zagrijavanje na v...
See Details
Naša peć za spaljivanje sumpora posebno je dizajnirana za sigurno i učinkovito izgaranje nusproizvoda koji sadrže sumpor u rafinerijama i kemijskim postrojenjima. Omogućuje ujednačeno visokotempera...
See Details
Grijač na ugljen s visokim sadržajem sumpora tvrtke Tuopu Industry je industrijska peć za grijanje za teške uvjete rada posebno dizajnirana za procese koji koriste ugljen s visokim sadržajem sumpor...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, Kina
Mediji