Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MORE
 Dom / Vijesti / Vijesti iz industrije / Cijev peći za centrifugalno lijevanje: Vodič za postupak, prednosti i nabavu
2026-09-04
Vaša reformatorska cijev upravo se pokvarila nakon samo 38 mjeseci rada. Zamjenski citat kaže osam tjedana, ali vaš rok za preokret se zatvara za šest. Puknuta cijev nikada nije samo cijev - to je gubitak proizvodnje, smetnje u procesu i borba za izvor rezervnih dijelova.
Cijevi peći za centrifugalno lijevanje okosnica su usluga visokotemperaturnog reformiranja i krekiranja. Daju gustu, fino zrnatu mikrostrukturu koja je otporna na puzanje i karburizaciju. Ali legura, debljina stjenke i sustav kvalitete dobavljača određuju hoće li vaš grijač raditi pouzdano kroz puni radni ciklus ili će postati razlog zašto vaše postrojenje prestane raditi.
Centrifugalnino lijevanje je preferirani način proizvodnje za cijevi reformera i peći za krekiranje jer proizvodi jednoliku stijenku gotovo bez šupljina s kojom se kovani i statički lijevani putevi ne mogu ekonomski podudarati. Rastaljena legura se ulijeva u cilindrični kalup koji rotira velikom brzinom. Centrifugalna sila drži metal na stijenci kalupa, a skrućivanje se odvija u smjeru od vanjske površine prema provrtu. Lakše nečistoće i troska skupljaju se u unutarnjem provrtu, koji se zatim strojno uklanja.
Rezultat je stijenka cijevi s finom, stupastom zrnastom strukturom, bez poroznosti zbog skupljanja i nedostataka središnje linije. Ova se struktura izravno pretvara u dulji vijek puzanja i bolju otpornost na karburizaciju. Za većinu usluga reforminga i krekiranja, centrifugalno lijevane cijevi su standardna specifikacija.
| Atribut | Centrifugalno lijevanje | Statično lijevanje | Kovani bešavni |
|---|---|---|---|
| Zidna čvrstoća | Visoko, gotovo bez šupljina | Umjeren, rizik od poroznosti | visoko |
| Struktura zrna | Fino stupast, usmjeren | Grubo, nasumično | Deformiran, rekristaliziran |
| Mjesto nečistoće | Unutarnji provrt, obrađen | Slučajna distribucija | Unutar materijala |
| Tipična tolerancija | ±0,5 mm (strojno obrađeno) | ±5,0 mm | ±1,0 mm |
| Trošak za cijev | Umjereno | Niska | visoko |
Tipična tolerancija debljine stijenke nakon strojne obrade (mm). Niže vrijednosti ukazuju na strožu kontrolu dimenzija.
Odabir legure trebao bi slijediti maksimalnu očekivanu temperaturu metala i dominantni mehanizam kvara, a ne samo cijenu materijala. U reformskoj službi, puzanje je glavna briga. U krekiranju etilena dominira karburizacija. Cijevi za reformiranje izravno reduciranog željeza (DRI) suočene su s visokom temperaturom i redukcijskom atmosferom.
Standardni materijali su mikrolegirani HK40 (25Cr-20Ni), HP45 (25Cr-35Ni) i 35Cr-45Ni visoki sadržaj nikla. Kako prelazite s HK40 na 35Cr-45Ni, cijena se povećava, ali raste i dopušteno projektirano opterećenje i otpornost na prodor ugljika. Na 1000°C, legura 35Cr-45Ni može podnijeti otprilike 35 posto veće opterećenje od HP45 i gotovo dvostruko veće opterećenje od HK40.
Otpornost na puzanje (MPa) u odnosu na temperaturu metala (°C). Približne vrijednosti temeljene na podacima o tipičnim lijevanim legurama.
| Legura | Cr (%) | Ni (%) | Tipična maks. temp. metala | Ključno svojstvo |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Ekonomična, umjerena otpornost na puzanje |
| HP45 | 25 | 35 | 1040°C | Dobra otpornost na puzanje, otpornost na karburizaciju |
| 35Cr-45Ni | 30-35 (prikaz, stručni). | 45-50 (prikaz, ostalo). | 1080°C | visoko creep strength, superior carburization resistance |
 Reformatorska cijev za visokotemperaturne vodikove i katalitičke procese Ova reformerska cijev je dizajnirana za pretvorbu vodika i katalitičke reakcije u industrijskim pećima. Nudi vrhunsku toplinsku otpornost, zaštitu od oksidacije i preciznu proizvodnju kako bi se osigurao strukturni integritet i dugoročna stabilnost. Pogledajte proizvod →
Iako su obje centrifugalno lijevane cijevi, cijevi za pucanje i cijevi za reformer projektirane su za različite načine kvara. Cijevi za krekiranje, koje se nazivaju i radijacijske zavojnice, rade u peći za krekiranje etilena gdje temperatura vanjske stijenke može premašiti 1080°C. Dominantni mehanizam razgradnje je karburizacija: koks se stvara unutar cijevi, ugljik difundira u leguru, a cijev gubi duktilnost. Za ovu uslugu standardne su HP mikrolegirane ili 35Cr-45Ni kvalitete.
Reformer cijevi obavljaju drugačiji posao. Rade u parnom reformingu metana na temperaturi stijenke od otprilike 850-1000°C. Primarna briga je puzanje: cijev mora sama sebe podržavati i izdržati unutarnji pritisak tijekom predviđenog životnog vijeka od 100 000 sati ili više. HP45 je čest izbor, s 35Cr-45Ni koji se koristi tamo gdje je potrebna veća pouzdanost.
DRI reformer cijevi slijede sličnu logiku, ali s dodatnim izazovima redukcijske atmosfere i viših radnih temperatura u postrojenjima za izravnu redukciju željeza. Oni zahtijevaju legure koje mogu izdržati i otpornost na puzanje i otpornost na skupljanje ugljika u okruženju bogatom vodikom.
 Cijev za krekiranje za peći za pirolizu etilena i propilena Dizajnirana za krekiranje etilena i propilena, ova blistava zavojnica podnosi ekstremne temperature i otporna je na karburizaciju. Njegova optimizirana geometrija osigurava ujednačen prijenos topline i otpornost na koksiranje, što je ključno za produljenje radnog vijeka u jedinicama za pirolizu. Pogledajte proizvod →
Za reformatore s izravnom redukcijom željeza često je potreban dizajn cijevi specifičan za DRI kako bi se oduprlo napadu vodika i održao vijek trajanja kidanja u cikličkom radu.
 DRI reformatorska cijev za peći s izravno reduciranim željezom Specijalizirana za DRI postrojenja, ova cijev otporna je na napad vodika i skupljanje ugljika u redukcijskim atmosferama. Njegov sastav legure i mehanička čvrstoća osiguravaju pouzdanost pri cikličkom radu na visokim temperaturama, podržavajući učinkovitu proizvodnju čelika. Pogledajte proizvod →
Vaša kupovna specifikacija je jedini najučinkovitiji alat za izbjegavanje preranog kvara cijevi. Dobro napisana specifikacija sprječava da jeftina ponuda s lošom kvalitetom materijala postane skup događaj zastoja.
U najmanju ruku, specifikacija bi trebala navesti standard lijevanja, kemijski sastav, tolerancije dimenzija, zahtjeve inspekcije i dokumentaciju. Upućivanje na ASTM A297 ili ASTM A608 daje ljevaonici jasnu osnovu za ograničenja sastava i mehanička svojstva. Debljina stjenke nakon strojne obrade obično je 10-18 mm za reformer cijevi, s tolerancijom od ±0,8 mm ili boljom na konačnoj strojno obrađenoj površini. Provrt mora biti dovoljno gladak da omogući ultrazvučnu inspekciju i dosljedan toplinski tok.
Oštećenje od puzanja ostaje najveći pojedinačni uzrok kvarova cijevi reformatora. U službi krekiranja dominira pougljičenje. Pregrijavanje zbog sudara s plamenom ili loše raspodjele protoka treći je najčešći uzrok. To je upravo razlog zašto su izbor legure, debljina stijenke cijevi i raspored plamenika međusobno povezane odluke.
Kada odredite cijev, zahtijevajte 100 posto ultrazvučni pregled stijenke cijevi. Inspekcija penetrantom na strojno obrađenim zavarenim krajevima hvata površinske pukotine koje ultrazvučno ispitivanje može propustiti. Zatražite certifikate o sljedivosti materijala koji pokazuju toplinski broj, kemijsku analizu, evidenciju toplinske obrade i rezultate mehaničkih ispitivanja. Za primjene s visokom izloženošću sumporu ili pari, zatražite od ljevaonice izvješće o otpornosti na pougljičavanje ili list s podacima o puzanju i pucanju.
Naglasak na cijeni često gura kupce prema nekvalificiranim dobavljačima. Kod nabave cijevi za peći primjenjuje se suprotna logika: cijev s najnižom cijenom često postaje najskuplja kada uračunate zamjenu, gubitak proizvodnje i trošak neplaniranog gašenja.
Potražite proizvođače koji se pojavljuju na popisima kvalificiranih dobavljača velikih energetskih operatera. Ta kvalifikacija nije marketinški detalj. To znači da je dobavljač prošao revizije koje pokrivaju procese ljevanja, toplinsku obradu, NDT sposobnost i točnost strojne obrade. To također ukazuje na iskustvo u isporuci cijevi prema strogim specifikacijama.
Tvorničke revizije su važne. Provjerite ima li ljevaonica moderne mogućnosti električnog taljenja, automatizirano izlijevanje, pouzdanu peć za toplinsku obradu sa snimljenim podacima o ciklusima i dobro opremljen laboratorij za kemijska i mehanička ispitivanja. Kapacitet strojne obrade s CNC tokarilicama i dokumentirani protokol inspekcije dimenzija je drugi faktor. Za velike cijevne module i cjelovite grijače, također treba procijeniti sposobnost dobavljača da sastavi i otpremi veliku opremu.
Razmotrite rizike nekvalificiranog dobavljača: nedosljedan kemijski sastav od topline do topline, pretjerane varijacije debljine stijenke i mikroskupljanje stijenke cijevi. Zbog toga bi pravila nabave za cijevi za peći trebala biti usklađena sa širim projektom grijača na ložište. Dobavljač s EPC iskustvom često može koordinirati proizvodnju cijevi, montažu konvekcijskog modula i izgradnju na licu mjesta učinkovitije od zasebnih dobavljača. Pročitajte naš članak o mjere opreza radijacijske cijevi razumjeti uobičajene zamke pri instalaciji i radu koje vlasnici zanemaruju.
U pravom centrifugalnom lijevanju, metal se ulijeva u rotirajući kalup i centrifugalna sila oblikuje stijenku cijevi. Kalup se vrti velikom brzinom, a cijev je šuplja bez jezgre. Polucentrifugalno lijevanje koristi jezgru za oblikovanje unutarnje geometrije i niže brzine rotacije; koristi se za dijelove poput kotača ili tijela ventila. Cijevi peći oslanjaju se na pravi centrifugalni put.
Za uslugu krekiranja etilena i parnog reformiranja, tipična debljina stijenke nakon strojne obrade je 8-15 mm za zavojnice za pucanje i 10-18 mm za cijevi reformatora, ali točna debljina izračunava se iz unutarnjeg tlaka, dopuštenog naprezanja legure pri maksimalnoj temperaturi metala i dopuštenog korozije/karburizacije. Nikada nemojte specificirati debljinu stijenke bez pregleda koda dizajna i ciljnog životnog vijeka.
Ultrazvučno ispitivanje stijenke cijevi je standardno, u kombinaciji s penetrantom boje na strojno obrađenim pripremnim krajevima zavara. Neke specifikacije također zahtijevaju radiografsko ispitivanje zavarenih spojeva i inspekciju dimenzija provrta, vanjskog promjera i okruglosti stijenke.
Cijevi za peći za centrifugalno lijevanje ključna su investicija. Proces vam daje gustu, fino zrnatu strukturu potrebnu za dugotrajnu otpornost na puzanje i karburizaciju, ali samo ako su legura, debljina stjenke, pregled i dobavljač odabrani s istom rigoroznošću kao i sam grijač.
Počnite s maksimalnom temperaturom metala, odaberite leguru koja odgovara dominantnom načinu kvara i odredite 100-postotnu ultrazvučnu inspekciju i potpunu sljedivost materijala. Ako vam dobavljač ne može pokazati tu razinu kontrole kvalitete, otiđite. Jeftinija cijev koja pokvari za tri godine nikad nije jeftinija do kraja projekta.
Trebate li pomoć u izradi specifikacije za reformer ili cijevi za krekiranje? Kontaktirajte naš inženjerski tim za odabir materijala i smjernice za nabavu.
Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MOREZavojnica zračenja koja otkaže u 18. mjesecu umjesto u petoj godini čini više od prekida proizvodnje etilena. To prisiljava na neplanirano gašenje, podizanje dizalicom i ponovnu procjenu svakog ...
READ MOREKonvekcijski dio grijalice je mjesto gdje se dobiva ili gubi toplinska učinkovitost. Dimni plin napušta radijacijski dio na 400–650 °C, noseći čak 35% topline koju gorivo oslobađa. Pravilno ...
READ MORENakon tri godine na jedinici s odgođenim koksiranjem, izlazna temperatura dimnih plinova upaljenog grijača pomaknula se sa 180 °C na 246 °C. Plamenici su bili podešeni i cijevi za zračenje izgle...
READ MORE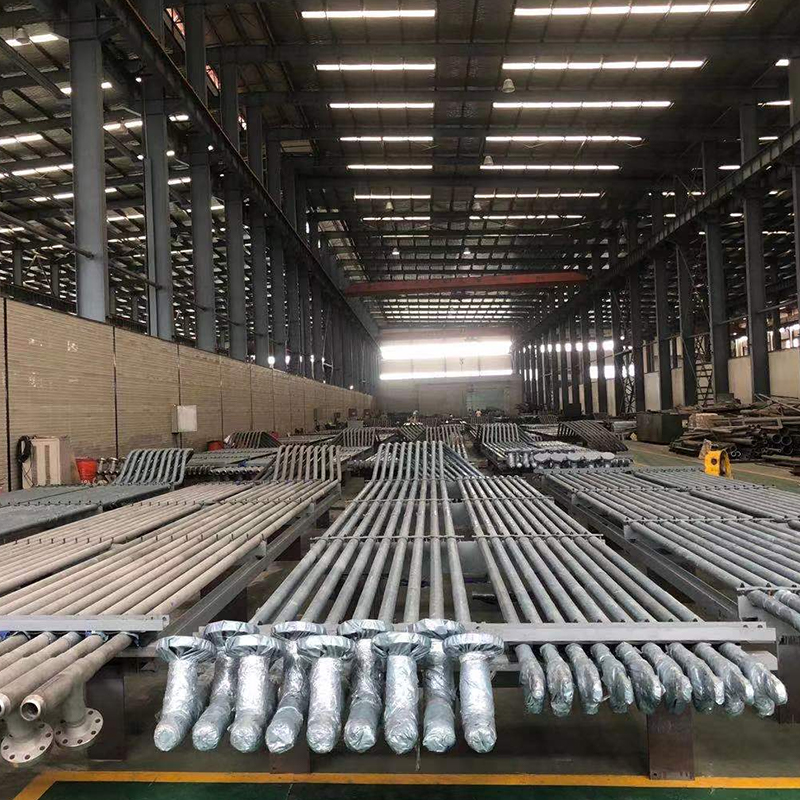
Serija cijevi za pucanje je projektirana za visokotemperaturne peći za krekiranje u petrokemijskoj industriji, pružajući iznimnu toplinsku stabilnost, otpornost na koroziju i dugoročnu radnu pouzda...
See Details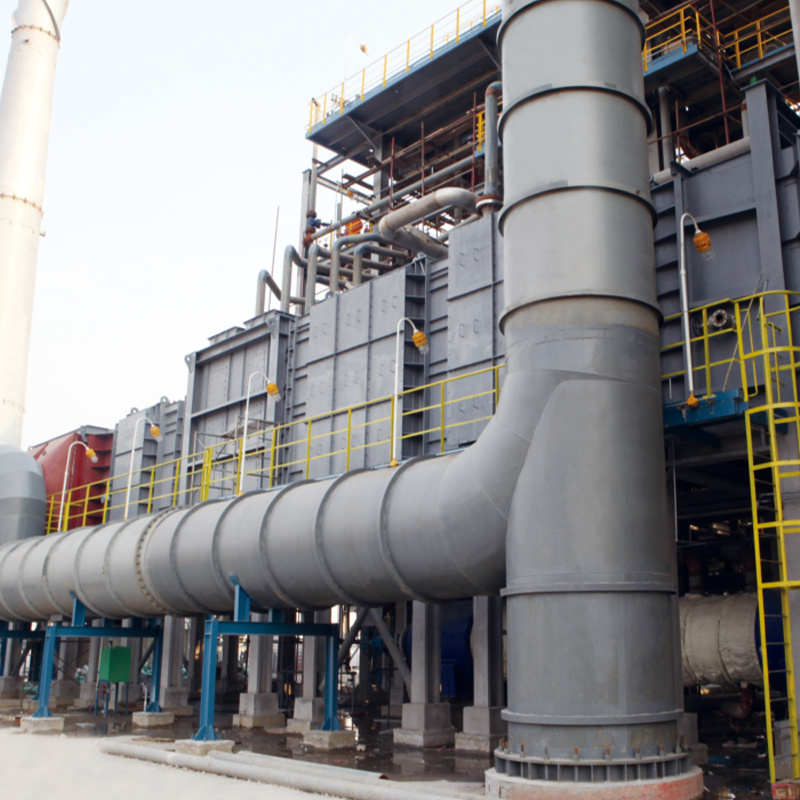
Serija pribora za peći pruža bitne komponente koje osiguravaju siguran, učinkovit i pouzdan rad industrijskih peći. Od plamenika i termoparova do vatrostalnih nosača i dimovodnih sustava, naši su d...
See Details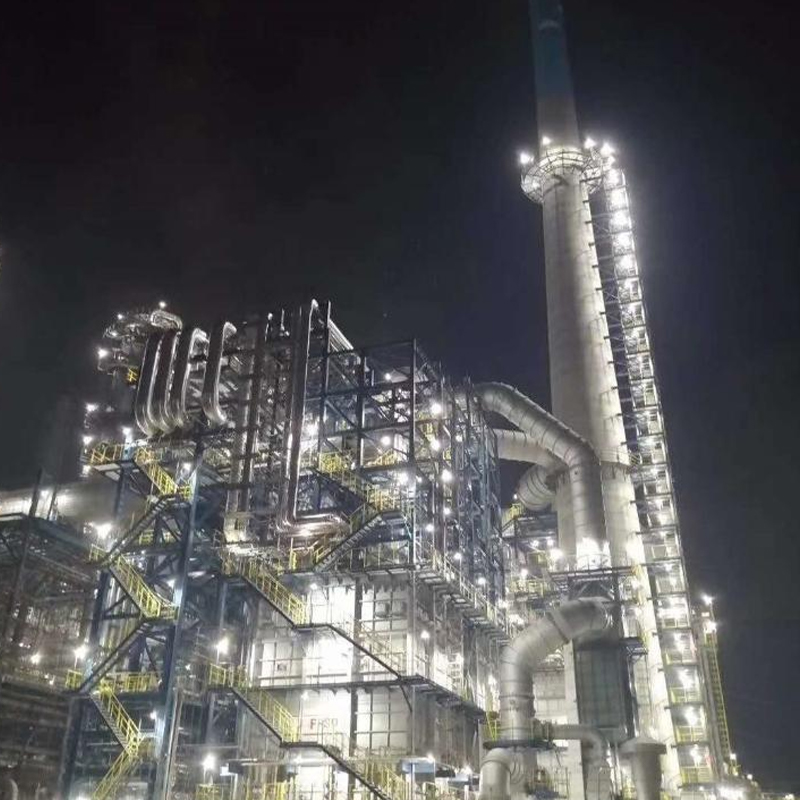
Naš topli grijač za ADU i VDU projektiran je za pouzdano i učinkovito zagrijavanje sirove nafte u procesima atmosferske i vakuumske destilacije. Dizajniran za visoku toplinsku učinkovitost i ravnom...
See Details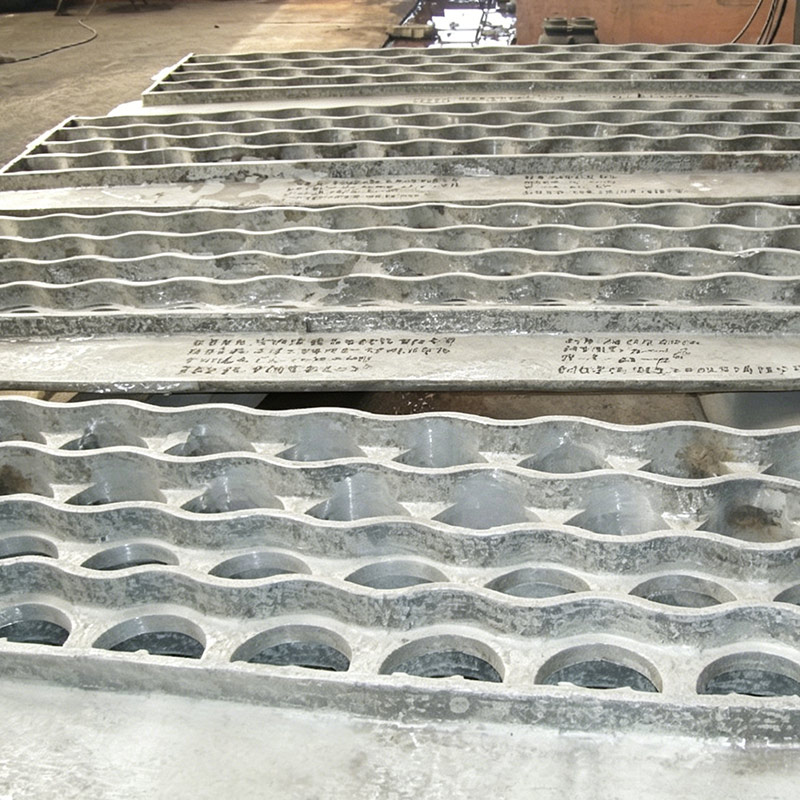
Lijevani cijevni limovi imaju dobru toplinsku otpornost i strukturni integritet te se obično koriste u industrijama kao što su petrokemija, gnojiva i elektrane. Preporuča se koristiti čelične mater...
See Details
Naš grijač za odgođeno koksiranje posebno je dizajniran za učinkovito zagrijavanje teških ostataka u jedinicama za odgođeno koksiranje. Omogućavanjem preciznog, ujednačenog visokotemperaturnog zagr...
See Details
Naša peć za spaljivanje sumpora posebno je dizajnirana za sigurno i učinkovito izgaranje nusproizvoda koji sadrže sumpor u rafinerijama i kemijskim postrojenjima. Omogućuje ujednačeno visokotempera...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, Kina
Mediji