Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MORE
 Dom / Vijesti / Vijesti iz industrije / Pucanje cijevi u pećima za pirolizu: materijali, načini kvarova, savjeti za kupnju
2026-08-28
Uobičajena pritužba na pomake jedinica za etilen je ista: peć se pali jače svaki tjedan, izlazna temperatura zavojnice se mijenja, a pirometar zračenja pokazuje svijetle točke na jednom kraku zavojnice. Uobičajeni krivac je pukla cijev, a ne plamenik. Razumijevanje zašto pucajuće cijevi propadaju, koji materijali imaju najbolju izvedbu i kako odrediti kvalitetne cijevi najbrži je način zaštite dostupnosti peći.
Cijev za krekiranje je reakcijska cijev unutar peći za parno krekiranje. Punjenje ugljikovodika - etan, propan, nafta ili plinsko ulje - miješa se s parom za razrjeđivanje i prolazi kroz cijev dok ga vanjski plamenici zagrijavaju. Procesni plin doseže 750–950 °C za kratko vrijeme zadržavanja, obično 0,1–0,5 sekundi, a toplina razgrađuje veće molekule u etilen, propilen i druge olefine.
Cijev mora obavljati nekoliko poslova odjednom. Sadrži visokotlačni vrući plin, prenosi toplinu zračenja u procesni tok, otporan je na pougljičenje sloja ugljika i koksa i nosi vlastitu težinu na temperaturama iznad 1000 °C na lokalnim mjestima. Posljedično, većina cijevi za pucanje su centrifugalno lijevani visokolegirani čelik. Najčešće obitelji su 25Cr-35Ni-Nb i modificirani tipovi HP45, s dodacima mikrolegura dizajniranih za poboljšanje čvrstoće puzanja i otpornosti na karburizaciju.
Radni vijek cijevi za krekiranje kontroliran je interakcijom između materijala, dizajna peći i uvjeta procesa. Geometrija svitka je važna koliko i kemija legure. Ako zamjenjujete postojeći paket, cracking tube radiant coil je komponenta koju prvo treba pregledati.
 Kineski proizvođač zračećih zavojnica, tvornica cijevi za pucanje Tuopu Industry je kineski proizvođač zavojnica za zračenje koji isporučuje visokoučinkovite cijevi za pucanje i kolektore izravno iz naše tvornice. Visoko... Pogledajte proizvod →
Odlazak u mirovinu rijetko dolazi kao iznenadni puknuće. Počinje kao polagani gubitak performansi. Koks se nakuplja na unutarnjoj stijenci, efektivni poprečni presjek se skuplja, pad tlaka raste, a temperatura metala cijevi raste. Svaki dodatni stupanj temperature metala skraćuje vijek puzanja. Kada operateri produže kampanju kako bi izbjegli gašenje, cijev se približava kvaru.
Tablica u nastavku sažima četiri mehanizma koji dominiraju razgradnjom cijevi od pucanja.
| Način neuspjeha | Glavni pokretač | Tipičan znak | Posljedica |
|---|---|---|---|
| Karburizacija | Difuzija ugljika u stijenku cijevi | Metal postaje magnetičan; zid postaje krhak | Pukotine i curenja |
| puzati | Održana temperatura metala cijevi iznad projektirane | Rast promjera i progib | Rizik od puknuća |
| Toplinski zamor | Česti ciklusi pokretanja i gašenja | Površinske pukotine u blizini zavara i savijanja | Gubitak zadržavanja |
| Oksidacija | Para, udar plamena ili povišene temperature | Ljupkanje kamenca i stanjivanje stijenke | Smanjena mehanička čvrstoća |
U stvarnom radu ovi mehanizmi djeluju zajedno. Karburizirani materijal gubi rastegljivost, što ga čini osjetljivijim na toplinski zamor. Malo područje dodira s plamenom podiže lokalnu temperaturu metala, što ubrzava i puzanje i oksidaciju. Trend je vidljiv ako pratite temperaturu zidova i pad tlaka.
Temperatura metala cijevi raste kako se koks nakuplja i prijenos topline slabi.
Kvaliteta se utvrđuje prije nego što cijev uđe u peć. Ljevaonica kontrolira kemijski sastav, strukturu zrna, unutarnju čvrstoću i postojanost debljine stijenke. Jeftina zavojnica sa sličnim brojem crteža može izgledati identično na papiru, ali ipak ranije pokvariti zbog poroznosti, pogrešne toplinske obrade ili slabog zavara.
Koristite ove kontrolne točke kao kontrolni popis:
Donja tablica krafni prikazuje praktično ponderiranje faktora kvalitete pri kupnji cijevi za krekiranje.
Zatražite od dobavljača istu razinu dokaza koju bi pružili inspekcijskom timu rafinerije. Ako je kupnja dio većeg projekta, specifikacija cijevi mora biti usklađena s dizajnom peći. Zato potpuna peć za krekiranje etilena paket je često lakše kontrolirati nego kupovati cijevi zasebno.
 Kineski proizvođač peći za krekiranje etilena, prilagođena tvornica Tuopu Industry je kineski proizvođač peći za krekiranje etilena i prilagođena tvornica, isporučujemo EPC u punom opsegu za peć za krekiranje etilena... Pogledajte proizvod →
Cijev i peć ne mogu se zasebno optimizirati. Zavojnica zračenja dizajnirana za visoku izlaznu temperaturu može stvoriti lokalne vruće točke ako raspored plamenika gura plamen blizu površine cijevi. Nasuprot tome, konzervativni dizajn peći s niskim toplinskim protokom može zaštititi metalurgiju cijevi i produljiti duljinu izvođenja.
Ključni parametri dizajna koje treba pregledati uključuju:
Kada inženjeringom i proizvodnjom upravlja jedan tim, tehničke odluke mogu se pratiti do stvarnog puta lijevanja i izrade. Tuopu Industry dizajnira grijače i također proizvodi cijevi za centrifugalno lijevanje, zavojnice za zračenje, konvekcijske dijelove i komponente peći. Njegov centar za tešku opremu i namjenski roll-on/roll-off dock omogućuju otpremu gotovih modula peći bez transportnih ograničenja koja uzrokuju duga kašnjenja.
Započnite evaluaciju prije pisanja upita. Što je pitanje konkretnije, lakše je odvojiti pouzdanog dobavljača cijevi od preprodavača. Dobavljač koji razumije uvjete procesa dat će vam materijalnu preporuku, a ne samo ponudu.
Komercijalni ugovor bi također trebao obuhvatiti dokumentaciju, inspekciju i logistiku velikih komponenti. Budući da Tuopu Industry upravlja vlastitom proizvodnom bazom i pristaništem, može upravljati prevelikim modulima peći bez oslanjanja na višestruke podizvođače. Ako želite pregledati dizajn zavojnice ili list s podacima o materijalu, upotrijebite podatke tvrtke kontakt stranica doći do inženjerskog tima.
Većina cijevi za krekiranje su centrifugalno lijevani austenitni nehrđajući čelik s visokim sadržajem kroma i nikla. 25Cr-35Ni-Nb i modificirani HP45 tipovi su uobičajeni jer nude jaku otpornost na puzanje i bolju otpornost na pougljičenje od niželegiranih materijala.
Uz dobar rad peći, cijevi za pucanje često traju 50.000 do 100.000 radnih sati. Vijek trajanja ovisi o temperaturi metala cijevi, vrsti punjenja, učestalosti uklanjanja koksa i poravnanju plamenika. Zamjena cijevi prije nego što oštećenje puzanjem postane uznapredovalo obično je ekonomičnije od popravka nakon kvara.
Lokalni popravak zavara moguć je za manja vanjska oštećenja. Dijelove zahvaćene puzanjem ili jako naugljeničene dijelove treba ukloniti i zamijeniti umjesto popravka jer je okolni materijal možda već krt i ne može pouzdano nositi opterećenje.
Cijevi za krekiranje rade u postrojenjima za olefine i krekiraju ugljikovodike. Cijevi za reformiranje rade u parnim reformatorima za proizvodnju vodika, sintetičkog plina ili metanola. Legure su načelno slične, ali su procesni plinovi, mehanizmi koksiranja i detaljni proračuni različiti. Ovaj članak o svrsi parnog reformatora objašnjava susjednu tehnologiju.
Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MOREZavojnica zračenja koja otkaže u 18. mjesecu umjesto u petoj godini čini više od prekida proizvodnje etilena. To prisiljava na neplanirano gašenje, podizanje dizalicom i ponovnu procjenu svakog ...
READ MOREKonvekcijski dio grijalice je mjesto gdje se dobiva ili gubi toplinska učinkovitost. Dimni plin napušta radijacijski dio na 400–650 °C, noseći čak 35% topline koju gorivo oslobađa. Pravilno ...
READ MORENakon tri godine na jedinici s odgođenim koksiranjem, izlazna temperatura dimnih plinova upaljenog grijača pomaknula se sa 180 °C na 246 °C. Plamenici su bili podešeni i cijevi za zračenje izgle...
READ MORE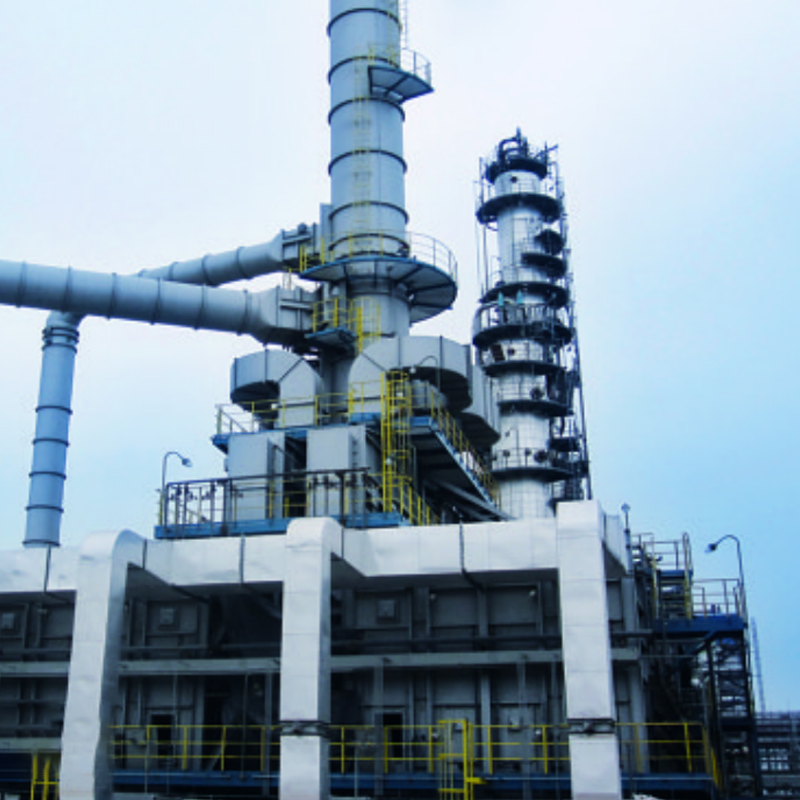
Naš grijač za Visbreaking jedinicu dizajniran je za učinkovito zagrijavanje teških ugljikovodičnih sirovina u procesima smanjenja viskoznosti i krekiranja. Omogućujući ravnomjerno zagrijavanje na v...
See Details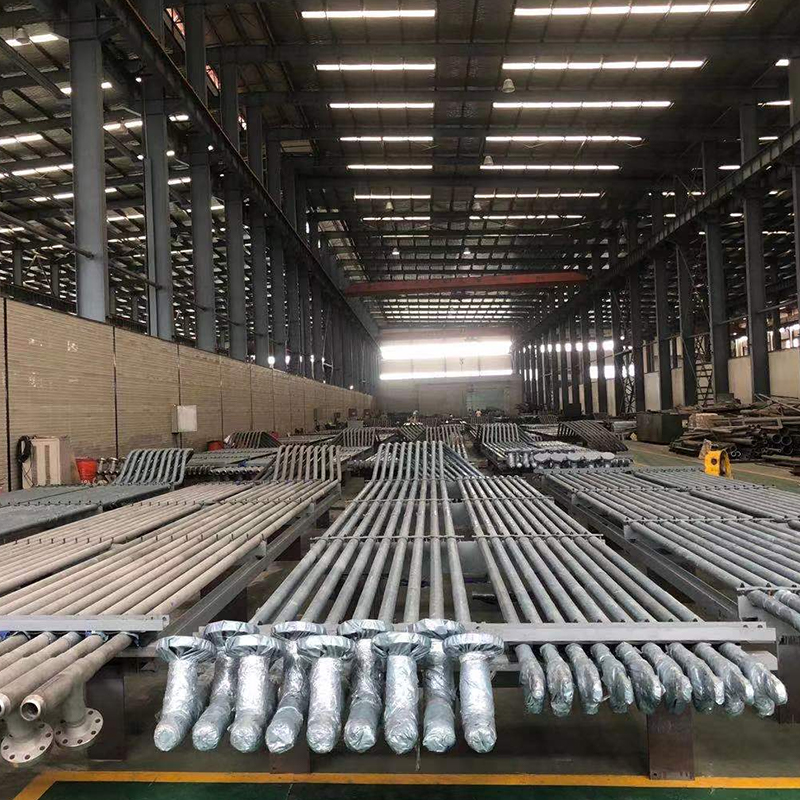
Serija cijevi za pucanje je projektirana za visokotemperaturne peći za krekiranje u petrokemijskoj industriji, pružajući iznimnu toplinsku stabilnost, otpornost na koroziju i dugoročnu radnu pouzda...
See Details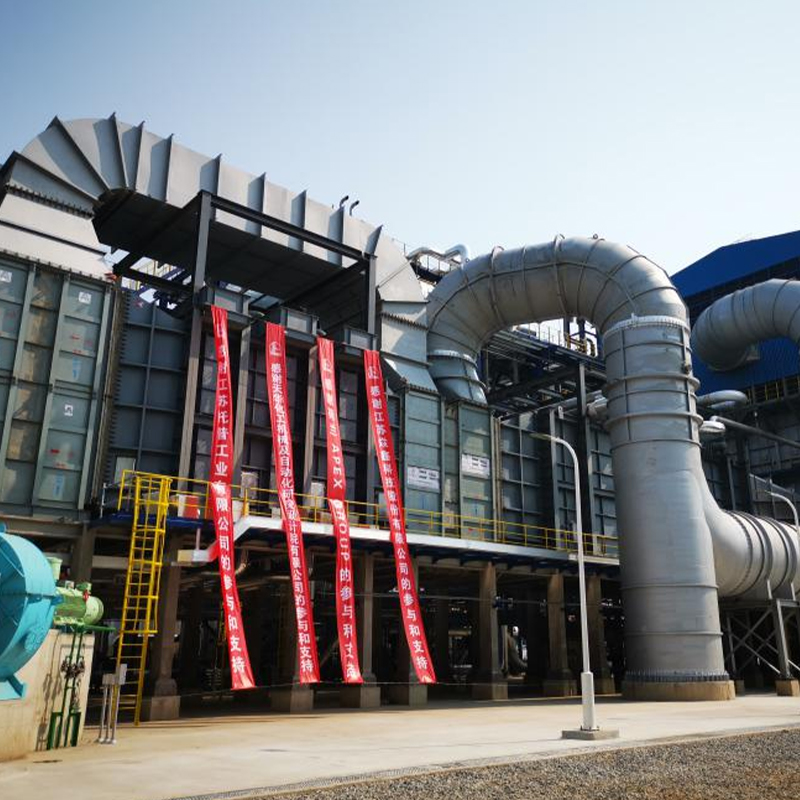
Naš reformator za proizvodnju vodika posebno je dizajniran za pružanje preciznog i pouzdanog grijanja za procese proizvodnje vodika u rafinerijama i petrokemijskim postrojenjima. Osigurava stabilno...
See Details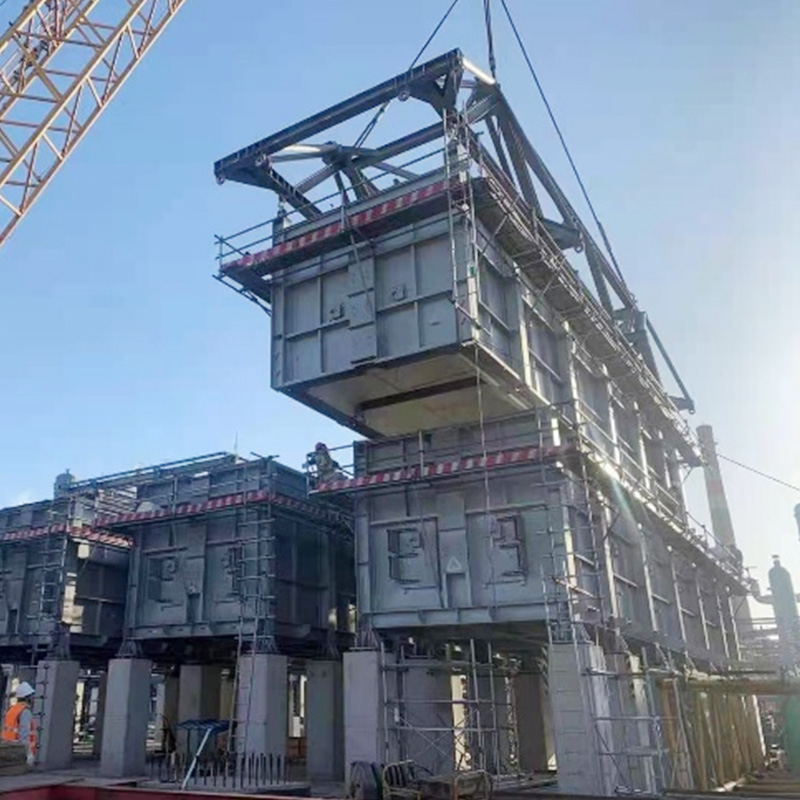
Korištenje COMMOS-a i inteligentnog PID-a za dvodimenzionalni kolaborativni dizajn, postizanje digitalne razine isporuke.
See Details
Naša peć za spaljivanje sumpora posebno je dizajnirana za sigurno i učinkovito izgaranje nusproizvoda koji sadrže sumpor u rafinerijama i kemijskim postrojenjima. Omogućuje ujednačeno visokotempera...
See Details
Naša peć za punjenje hidrotretiranjem projektirana je za pružanje preciznog i stabilnog zagrijavanja sirovina koje ulaze u reaktore za hidrogenaciju. Osiguravajući ravnomjerno predgrijavanje i opti...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, Kina
Mediji