Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MORE
 Dom / Vijesti / Vijesti iz industrije / Reformatorske cijevi za proizvodnju vodika: materijali, vijek trajanja i vodič za odabir
2026-08-14
Postrojenje za vodik od 60 000 Nm³/h obično sadrži 80 do 120 reformer cijevi koje rade na temperaturama stijenki blizu 900°C. Ako jedna cijev zakaže, peć se obično mora zatvoriti, katalizator isprazniti i oštećeni element zamijeniti prije ponovnog pokretanja proizvodnje. U praksi, jedna pokvarena cijev može koštati više u izgubljenom izlazu nego što sama cijev košta znatno više. To je razlog zašto inženjeri tretiraju specifikaciju cijevi reformatora, provjeru materijala i odabir dobavljača kao kritične zadatke, a ne kao rutinsku nabavu.
Ovaj vodič pokriva kako radi reformatorska cijev za proizvodnju vodika, koje legure dominiraju, zašto je centrifugalno lijevanje proizvodna metoda izbora, kako cijevi kvare i što treba provjeriti prije naručivanja.
Cijev reformatora za proizvodnju vodika je vertikalna, katalizatorom ispunjena tlačna posuda ugrađena u radijacijski dio parnog reformatora metana. Para i prirodni plin ulaze na vrhu, reagiraju dok putuju prema dolje kroz katalizator i napuštaju dno kao sintetski plin bogat vodikom. Glavna reakcija je endotermna: metan reagira s parom i proizvodi ugljikov monoksid i tri mola vodika.
Tri uvjeta definiraju inženjerski problem: reakcija apsorbira toplinu, tako da stijenka cijevi mora provoditi visoke toplinske tokove u sloj katalizatora; proces teče pod tlakom, obično 1,5 do 3,5 MPa; a temperature metala cijevi dosežu 850 do 950°C, s prolaznim izletima iznad 1000°C tijekom poremećaja.
Kombinirajte unutarnji tlak s temperaturom metala blizu tisuću stupnjeva i cijev postaje komponenta s ograničenim puzanjem. Njegov projektirani životni vijek ovisi o sporoj, vremenski ovisnoj deformaciji legure, a ne o granicama korozije. Zato izbor legure i kvaliteta lijevanja određuju koliko dugo peć može raditi između velikih popravaka. Za logiku na razini postrojenja iza procesa, članak o namjeni parnog reformatora objašnjava kako se reformer uklapa u vodikovu jedinicu.
Što se tiče hardvera, pruža dobavljač kao što je Tuopu Industry potpuni reformatori za proizvodnju vodika u kojem su niz cijevi za zračenje, raspored plamenika i izlazni razdjelnici projektirani kao jedan integrirani sustav.
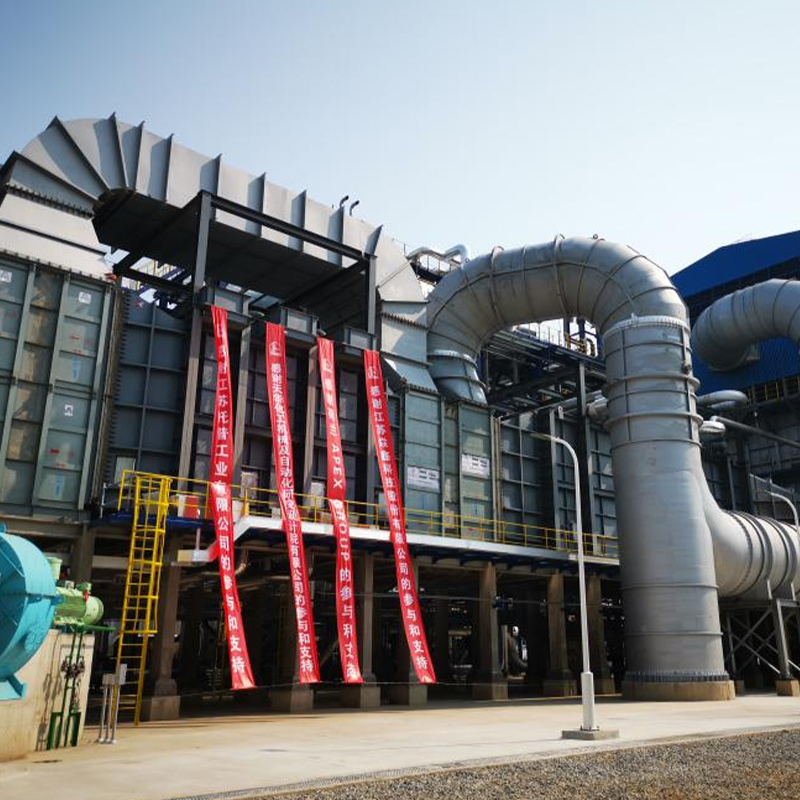 Kineski proizvođač reformatora za proizvodnju vodika, prilagođena tvornica - Tuopu Industry Kao vrhunski kineski proizvođač i tvornica reformatora za proizvodnju vodika, Tuopu Industry pruža reformator za proizvodnju vodika za globalnu industriju... Pogledajte proizvod →
Cijevi reformatora izrađene su od centrifugalno lijevanog nehrđajućeg čelika otpornog na toplinu. Stariji tip HK40 (25Cr-20Ni) uvelike je zamijenjen HP40Nb (25Cr-35Ni s niobijem) i novijim mikrolegiranim tipom SU 600. Niobij stvara fine, stabilne karbide u austenitnoj matrici, što usporava deformaciju puzanjem na visokoj temperaturi.
Otpornost na puzanje je pojedinačno najutjecajnije svojstvo dizajna. Iznad temperature stijenke od oko 800°C, čak se i vrhunske legure polako izdužuju. Dizajneri koriste podatke o pucanju od puzanja kako bi postavili debljinu stijenke tako da prosječno naprezanje obruča ostane ispod dopuštene razine tijekom projektiranog životnog vijeka od 100.000 sati, otprilike 11,4 godine. Prekoračenje projektirane temperature za samo 15 do 20°C može prepoloviti preostali životni vijek.
| Vlasništvo | HK40 | HP40Nb | Mikrolegirano tipa SU 600 |
|---|---|---|---|
| Nazivni sastav | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb plus mikrododaci |
| Tipični servisni strop za metalne cijevi | oko 900°C | oko 950°C | oko 1000°C |
| 100 000 h čvrstoća na lom kod puzanja na 950°C | najniži od tri | srednji | najviši |
| Otpornost na karburizaciju | dobar | bolje | najbolji |
| Uobičajene aplikacije | starija postrojenja, rezervni dijelovi za nisko opterećenje | standardni vodikovi reformatori | jedinice visoke učinkovitosti i visoke temperature |
Odaberite ocjenu na temelju projektirane temperature, sastava hrane i očekivanih toplinskih ciklusa, a ne samo na cijeni. Mikrolegirana vrsta u početku košta više, ali omogućuje tanju stijenku, duži vijek trajanja ili oboje.
Reformer cijevi se proizvode centrifugalnim lijevanjem, a ne statičkim lijevanjem jer proces daje strukturu prema zahtjevima dužnosti. Rastaljena legura se ulijeva u rotirajući čelični kalup; centrifugalna sila ravnomjerno širi metal i stvara gustu cijev s finom stupčastom zrnastom strukturom orijentiranom okomito na os, što daje najbolju otpornost na puzanje.
Dobro izvedeno centrifugalno lijevanje osigurava ujednačenu debljinu stjenke, veliku gustoću bez šupljina skupljanja, stupčasta zrna koja su otporna na puzanje i toplinski zamor, te čist unutarnji otvor spreman za punjenje katalizatora.
Nemojte pretpostavljati da su sve cijevi reformatora identične. Razlika se pojavljuje u kontroli sastava, pripremi kalupa, toplinskoj obradi i programu inspekcije. Potvrdite kemijsku analizu, rezultate rastezanja na sobnoj i povišenoj temperaturi, mjerenja tvrdoće duž cijevi i radiografska ili ultrazvučna izvješća. Ovi dokumenti su jedini dokaz da će se cijev ponašati kako je projektom predviđeno.
Otprilike 100 000 sati otpornosti na pucanje puzanjem na 950°C
Relativna ljestvica s tipom SU 600 postavljenom na 100. Točne vrijednosti ovise o toplinskoj obradi, debljini stjenke i razini naprezanja.
Tuopu Industry proizvodi reformer cijevi u kući centrifugalnim lijevanjem , tako da svaka cijev napušta tvornicu s potvrdama o taljenju, izvješćima o mehaničkim ispitivanjima i zapisima o dimenzijama povezanim s istom toplinom.
 Kineski proizvođač reformatorskih cijevi za proizvodnju vodika, tvornica Tuopu Industry kineski je proizvođač cijevi za reformiranje proizvodnje vodika. Isporučujemo visokokvalitetne katalizatorske cijevi i reakcijske cijevi izravno... Pogledajte proizvod →
Većina kvarova cijevi reformatora spada u pet kategorija:
Tipična raspodjela mehanizama kvara cijevi reformatora
Postoci su indikativne vrijednosti temeljene na iskustvu operatera u postrojenjima na vodik; stvarni udjeli variraju ovisno o starosti peći i načinu rada.
Praktičan zaključak je da je kontrola temperature najjača poluga. Infracrveno mapiranje zidne temperature rano otkriva vruće trake, dok je još moguće djelovati. Dug životni vijek cijevi znači poštivanje projektirane temperature, ograničavanje brzina grijanja i hlađenja, održavanje poravnatih plamenika i zamjenu katalizatora prije nego što se pokvari.
Kupnja cijevi reformatora nije robna transakcija. Ako je metalurgija kriva ili dokumentacija nepotpuna, problem se često pojavljuje tek u servisu. Proučite ovaj kontrolni popis prije naručivanja:
Ista disciplina vrijedi i za kupnju cijele peći. Dobavljač s vlastitim iskustvom u metalurgiji grijača i cijevi smanjuje rizik sučelja. Za smjernice o ostatku peći, članak o odabiru grijača na plamenu i inženjerskim primjenama pokriva toplinsku učinkovitost, raspored plamenika i strategiju materijala u petrokemijskim uslugama.
Zračeće cijevi privlače najviše pozornosti, ali 30 do 40% ulaznog goriva odlazi iz radijacijske sekcije kao vrući dimni plin. Konvekcijski dio vraća dio te topline za predgrijavanje dovoda, pregrijanu paru i topli zrak za izgaranje. Svakih 25°C smanjenja temperature dimnjaka poboljšava ukupnu učinkovitost peći za otprilike jedan postotak.
Modularna konvekcijska sekcija izrađuje se u radionici, što skraćuje rad na gradilištu i omogućuje kontrolirano zavarivanje i ispitivanje. Materijali cijevi odabrani su za umjerene temperature metala, ali još uvijek zahtijevaju otpornost na koroziju dimnih plinova. Tuopu Industry nudi moduli konvekcijske sekcije odgovara ovojnici peći, pojednostavljujući nabavu i instalaciju na mjestu.
 Kineski proizvođač modula konvekcijske sekcije, tvornica Tuopu Industry kineski je proizvođač i tvornica modula konvekcijske sekcije koja isporučuje modularne konvekcijske sekcije za teške uvjete rada za... Pogledajte proizvod →
Rad odlučuje o stvarnom vijeku trajanja cijevi više od bilo koje projektirane margine. Biljke s kampanjama dugih cijevi slijede iste osnovne prakse:
Relativni vijek puzanja u odnosu na temperaturu metala cijevi
Relativna skala temeljena na tipičnim objavljenim podacima o puzanju; točan odnos ovisi o leguri i razini naprezanja.
Projektirani životni vijek je obično 100 000 sati, oko 11,4 godine. Stvarni životni vijek može biti duži uz pažljivo upravljanje temperaturom ili kraći ako peć ima kronične vruće točke ili se često mijenja. Odlučujući faktor je akumulirana povijest metalne temperature, a ne kalendarska starost.
Cijev reformatora sadrži katalizator i pretvara ugljikovodike i paru u sintezni plin u endotermnoj reakciji. Cijev za krekiranje u peći za etilen ne sadrži katalizator i oslanja se samo na toplinu zračenja za krekiranje ugljikovodika. Različiti zahtjevi za uslugom zahtijevaju različite legure i izbor dizajna.
Manji spojni zavari su prihvatljivi, ali cijev s pukotinama od puzanja ne bi trebala biti trajno zavarena. Zavarivanje ostarjelog materijala unosi nove koncentracije naprezanja i može sakriti dublja oštećenja. Standardna praksa je zamijeniti oštećenu cijev i pregledati ostatak svitka.
Snaga puzanja ne može se vizualno provjeriti. Jedina garancija projektiranog životnog vijeka je provjerljivi sastav, podaci o mehaničkim ispitivanjima i NDT rezultati iz svakog zagrijavanja. Certifikat koji ne odgovara stvarnom odljevu može pretvoriti dizajn od 100.000 sati u mnogo kraći vijek trajanja.
Cijevi reformatora za proizvodnju vodika rade na rubu onoga što mogu metali. Glavne odluke su stupanj legure, kvaliteta centrifugalnog lijevanja, marža dizajna i pouzdanost dobavljača. Uzmite ta četiri kako treba i peć će postojano raditi desetljeće ili više. Preskočite korake provjere i kladite se u cijelu peć na komponente čija je zamjena skupa.
Inženjerski tim Tuopu Industry može pregledati vaše procesne uvjete i preporučiti konfiguraciju peći i kvalitetu cijevi koji odgovaraju vašoj lokaciji. Doprijeti do njih putem kontakt stranica .
Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MOREZavojnica zračenja koja otkaže u 18. mjesecu umjesto u petoj godini čini više od prekida proizvodnje etilena. To prisiljava na neplanirano gašenje, podizanje dizalicom i ponovnu procjenu svakog ...
READ MOREKonvekcijski dio grijalice je mjesto gdje se dobiva ili gubi toplinska učinkovitost. Dimni plin napušta radijacijski dio na 400–650 °C, noseći čak 35% topline koju gorivo oslobađa. Pravilno ...
READ MORENakon tri godine na jedinici s odgođenim koksiranjem, izlazna temperatura dimnih plinova upaljenog grijača pomaknula se sa 180 °C na 246 °C. Plamenici su bili podešeni i cijevi za zračenje izgle...
READ MORE
Naš reformator za proizvodnju vodika posebno je dizajniran za pružanje preciznog i pouzdanog grijanja za procese proizvodnje vodika u rafinerijama i petrokemijskim postrojenjima. Osigurava stabilno...
See Details
Serija pribora za peći pruža bitne komponente koje osiguravaju siguran, učinkovit i pouzdan rad industrijskih peći. Od plamenika i termoparova do vatrostalnih nosača i dimovodnih sustava, naši su d...
See Details
Naš topli grijač za ADU i VDU projektiran je za pouzdano i učinkovito zagrijavanje sirove nafte u procesima atmosferske i vakuumske destilacije. Dizajniran za visoku toplinsku učinkovitost i ravnom...
See Details
Naš grijač za odgođeno koksiranje posebno je dizajniran za učinkovito zagrijavanje teških ostataka u jedinicama za odgođeno koksiranje. Omogućavanjem preciznog, ujednačenog visokotemperaturnog zagr...
See Details
Naša peć za spaljivanje sumpora posebno je dizajnirana za sigurno i učinkovito izgaranje nusproizvoda koji sadrže sumpor u rafinerijama i kemijskim postrojenjima. Omogućuje ujednačeno visokotempera...
See Details
Naš grijač za Visbreaking jedinicu dizajniran je za učinkovito zagrijavanje teških ugljikovodičnih sirovina u procesima smanjenja viskoznosti i krekiranja. Omogućujući ravnomjerno zagrijavanje na v...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, Kina
Mediji