Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MORE
 Dom / Vijesti / Vijesti iz industrije / Inženjering za ložene grijače: dizajn, metalurgija cijevi i EPC isporuka
2026-10-09
Vakuumski destilacijski grijač može svoju toplinsku ravnotežu prenijeti na papir i još uvijek ispupčiti svoje cijevi unutar dvije godine. Brojka dužnosti bila je točna. Ono što nije uspjelo bila je odluka donesena u drugoj disciplini: ograničenje protoka je podignuto kako bi se uštedjela površina, razmak plamenika sužen kako bi odgovarao parceli, nosač cijevi pomaknut kako bi se pojednostavila proizvodnja.
Dakle, evo kratkog odgovora prije detalja. Inženjering za grijač na plamenu je vježba spajanja, a ne toplinski proračun. Radni proces, metalurgija zavojnice, mehanička struktura, kontrola izgaranja i ograničenja transporta moraju biti bliski, jer najslabija od njih postavlja interval održavanja.
Kada se grijač kupi kao toplinska ocjena s pričvršćenim hardverom, praznine između disciplina ponovno se pojavljuju kasnije kao vruće točke. Šest inženjerskih tokova mora se razvijati paralelno, a svaki proizvodi informacije o kojima drugi ovise.
| Stream | Tipični rezultati | Način kvara ako je nedovoljno projektiran |
|---|---|---|
| Procesni i toplinski dizajn | Toplinska bilanca, raspored zavojnice, profil toka, izračuni gaza i protoka | Koksiranje, vruće točke, kratak vijek trajanja zavojnice |
| Metalurgija zavojnica i proizvodnja cijevi | Odabir legure, centrifugalno lijevanje, postupci zavarivanja, tolerancije dimenzija | Lom od puzanja, karburizacija, stanjivanje stijenke |
| Mehanički, konstrukcijski i vatrostalni | Kućište, nosači, dilatacijski spojevi, čelični elementi dimnjaka i kanala, projektiranje otpornosti na vjetar i potres | Pukotine, curenje, oštećenja od vibracija |
| Izgaranje i kontrole | Izbor i razmak plamenika, omjer zrak/gorivo, regulacija propuha i temperature, blokade | Udar plamena, naknadno sagorijevanje, nestabilan rad |
| Izrada, inspekcija i osiguranje kvalitete | Zavarivanje, toplinska obrada nakon zavarivanja, NDT, hidrostatsko ispitivanje, kontrola dimenzija | Prerada stranice, odgođeno pokretanje |
| Transport i montaža | Modularizacija, točke podizanja, otprema u rolo-na/rol-off, redoslijed montaže na gradilištu | Oštećeni moduli, dizalice u stanju mirovanja, pogreška u rasporedu |
Redoslijed je važan jednako kao i sadržaj: raspored zavojnice daje mehanički dizajn, a mehanički dizajn hrani ograničenja transporta. Na projektima podijeljenim na nekoliko izvođača, prostor između tih tokova je mjesto gdje žive problemi.
Dužnost veličine grijača; tok odlučuje koliko će trajati. Prosječni tok zračenja je brojka u podatkovnoj tablici, ali cijev koja prva pokvari nalazi se u zoni vršnog toka, obično pored plamenika ili kod zaštitnih cijevi gdje počinje dio zračenja.
Dobra praksa održava omjer vršne vrijednosti prema prosjeku između otprilike 1,3 i 2,0 ovisno o usluzi, i drži vršnu vrijednost ispod gornje granice koja je daleko niža za usluge vakuuma, koksiranja i ostatka nego za čiste struje velike brzine. Stopa koksiranja i oštećenje puzanjem naglo rastu s temperaturom metala cijevi, tako da mali lokalni višak tiho troši godine trajanja.
Brzina mase je poluga koja snižava temperaturu stijenke bez promjene rada. Dvije zavojnice s identičnom površinom mogu raditi na vrlo različitim temperaturama stijenke ako se njihove unutarnje brzine razlikuju, a sporija obično izgleda jeftinije u ponudi.
Naša bilješka o odabir grijača i inženjerske primjene u petrokemijskoj industriji dublje pokriva tu logiku odabira.
Izbor legure postavlja se kao pitanje temperature. To je također pitanje karburizacije, korozije i zavarljivosti.
Centrifugalno lijevanje daje reformerskim, pukotinskim i radijacijskim spiralnim cijevima stupnu strukturu zrna s boljom otpornošću na puzanje od statičkog lijevanja, zbog čega dominira u radu na visokim temperaturama. Tipični odabiri kreću se od ugljičnog čelika i 1,25Cr–2,25Cr na umjerenim temperaturama, preko 9Cr–1Mo za hidroprocesiranje i parni reforming, do austenitnih razreda kao što su 347H i HP-modificirane legure gdje temperature metala prelaze otprilike 900 °C.
Manje su vidljivi detalji koji odlučuju hoće li metalurgija opstati: postupak zavarivanja i toplinska obrada nakon zavarivanja 9Cr materijala, tolerancija na debljinu i ovalnost stjenke te čistoća provrta. Nekoliko postotaka varijacije debljine stijenke mijenja i napon i prijenos topline, a na cijevima ispunjenim katalizatorom mijenja pad tlaka cijelog reaktora.
 Prilagođena cijev za pucanje za peći sa radijacijskim zavojnicama Zamjenska radijacijska spiralna cijev za peći za visokotemperaturno krekiranje; debljina stijenke, ovalnost, čistoća provrta i detalji zavarivanja utječu na naprezanje, prijenos topline i intervale isključivanja. Pogledajte proizvod →
Kod pucanja ili zamjene zavojnice zračenja, cijev nije dodatak grijaču. To je komponenta koja definira interval isključivanja.
Grijači za rafinerije izgledaju slično na nacrtima i ponašaju se vrlo različito tijekom rada.
 Prilagođeni grijač za ADU i VDU Projektiran za atmosfersku i vakuumsku destilaciju, ovaj grijač s plamenom nudi ujednačeno grijanje u više zona, visoku toplinsku učinkovitost i konstrukciju otpornu na koroziju za predgrijavanje sirove nafte u rafineriji. Pogledajte proizvod →
U svakom slučaju procesni inženjer postavlja omotnicu toka i brzine, a inženjer strojarstva mora isporučiti zavojnicu koja ga drži bez pretjeranog pada tlaka.
Kemijski grijači guraju iste komponente jače. Peći za krekiranje etilena pokreću izlazne temperature zavojnice u području od 800–870 °C s kratkim vremenima zadržavanja, što znači visoki fluks, visokolegirane cijevi i raspored plamenika koji održavaju jednolik toplinski profil duž zavojnice. Jedinice za stiren dodaju pregrijač pare, jedinice za dehidrogenaciju propana i pretvorbu olefina trebaju reakcijsku toplinu isporučenu u kontroliranom profilu, a vodikovi reformatori ovise o ujednačenosti temperature stijenke cijevi u cijeloj kutiji zračenja.
 Prilagođena peć za krekiranje etilena za pirolizu ugljikovodika Za proizvodnju etilena parnim krekiranjem, s optimiziranim radijacijskim i konvekcijskim dijelovima i naprednim plamenicima za preciznu, jednoliku visokotemperaturnu toplinu. Pogledajte proizvod →
Inženjerska lekcija je da je ujednačenost protoka isporuka sama po sebi, demonstrirana u fazi rasporeda plamenika, a ne otkrivena pri puštanju u pogon.
Nakon što je toplinski dizajn fiksiran, tri mehanička pitanja odlučuju hoće li preživjeti u uporabi.
Pristupačnost pripada ovom popisu. Ako se cijev ne može zamijeniti bez rezanja konstrukcijskog elementa, grijač će tijekom dvadeset godina koštati više nego što je uštedio pri kupnji.
Završna faza inženjeringa često odlučuje o rasporedu. Zračeći dijelovi i konvekcijski moduli proizvedeni su u radionici koliko god transport dopušta, što premješta zavarivanje, toplinsku obradu nakon zavarivanja, ispitivanje bez razaranja i hidrostatsko ispitivanje u kontrolirano okruženje umjesto na gradilište.
Transportna ograničenja su stvarna ograničenja dizajna. Baza teške opreme od otprilike 40.000 m² s montažnom halom od 20.000 m² i kapacitetom dizanja od 150 t postavlja gornju granicu težine modula; namjensko pristanište za roll-on/roll-off, oko 200 m dugo s 8 m dubine vode i ocijenjeno za 50.000 t roll-on pokreta, postavlja gornju granicu veličine modula za prekomorske isporuke. Ti brojevi pripadaju recenziji mehaničkog dizajna, a ne cijeni isporuke izdanoj tri mjeseca kasnije.
Grijač koji je prošao test učinkovitosti još uvijek može zakazati u prvoj godini, a uzroci su rijetko egzotični.
Slika 2: Ilustrativna podjela izvedena iz operativnog iskustva, ponuđena kao upit za pregled, a ne kao statistička tvrdnja. Podešavanje plamenika, podešavanje kisika i kontrola propuha čine najveći udio ranih problema, a sva tri su aktivnosti puštanja u rad, a ne nedostaci u dizajnu. Oštećenje cijevi je na drugom mjestu jer se tu konačno pojavljuju raniji kompromisi u pogledu fluksa, legure i brzine. Praktičan odgovor je strukturirano istraživanje vrućih točaka u prvim tjednima rada, ponovljeno nakon prvog planiranog gašenja.
Prije objavljivanja naloga za paljenje grijača, na svaki od njih odgovorite u pisanom obliku, a ne u bilješkama sa sastanka.
Duty određuje koliko se topline prenosi; fluks i površina odlučuju o veličini kutije. Prihvaćanje većeg fluksa smanjuje površinu i početne troškove i obično skraćuje vrijeme između uklanjanja koksa ili zamjene cijevi.
Kad god proces može taložiti materijal na stijenku cijevi, kao kod vakuumske destilacije, koksiranja i usluga ostatka, ili kada je izlazna temperatura blizu granice puzanja legure. Čisti, brzi tokovi toleriraju više vrhove.
Dovoljno da normalna neravnoteža protoka, promjena plamenika i skromna varijacija napajanja ne mogu gurnuti temperaturu metala cijevi iznad projektirane vrijednosti. Na cijevi od lijevane legure margina mjerena u desecima stupnjeva nije konzervativna.
Profili fluksa, izračuni brzine, dokumentacija o legurama i zavarivanju, zapisnici inspekcije i plan transporta provjereni prema stvarnim ograničenjima dizanja i transporta.
Inženjering za loženi grijač nije jedan izračun koji se ponavlja u većoj mjeri. To je lanac odluka u kojem se toplinski, metalurški, mehanički i logistički odgovori moraju složiti prije nego što započne proizvodnja, i gdje se najjeftinija opcija na bilo kojoj pojedinoj karici kasnije ponovno pojavljuje kao operativni trošak.
Ako specificirate novi grijač, zamjenu spirale ili obnovu, pošaljite našem inženjerskom timu dužnost, uslugu i transportnu rutu , a mi ćemo vam reći koja veza će vjerojatno upravljati vašim projektom.
Cijevi reformatora u postrojenju za izravnu redukciju željeza (DRI) nisu obične cijevi za izmjenjivač topline. Oni se nalaze unutar peći za reformiranje, gdje prirodni plin, para i reciklirani g...
READ MOREZavojnica zračenja koja otkaže u 18. mjesecu umjesto u petoj godini čini više od prekida proizvodnje etilena. To prisiljava na neplanirano gašenje, podizanje dizalicom i ponovnu procjenu svakog ...
READ MOREKonvekcijski dio grijalice je mjesto gdje se dobiva ili gubi toplinska učinkovitost. Dimni plin napušta radijacijski dio na 400–650 °C, noseći čak 35% topline koju gorivo oslobađa. Pravilno ...
READ MORENakon tri godine na jedinici s odgođenim koksiranjem, izlazna temperatura dimnih plinova upaljenog grijača pomaknula se sa 180 °C na 246 °C. Plamenici su bili podešeni i cijevi za zračenje izgle...
READ MORE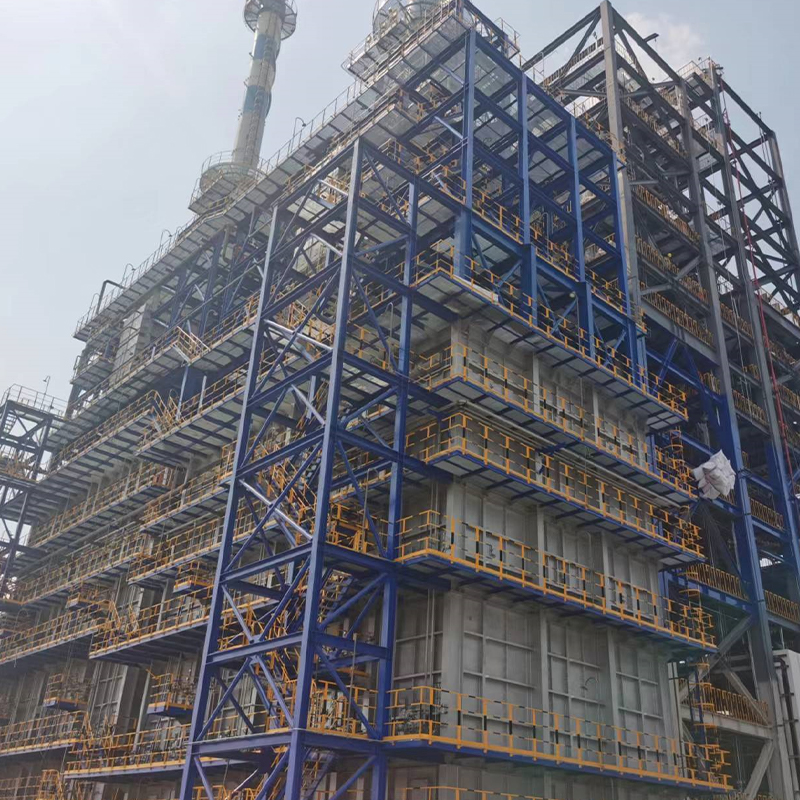
Peć za dehidrogenaciju propana (PDH peć) posebno je projektirana za pružanje stabilne topline visoke temperature za procese dehidrogenacije propana u petrokemijskim postrojenjima. Peć osigurava pre...
See Details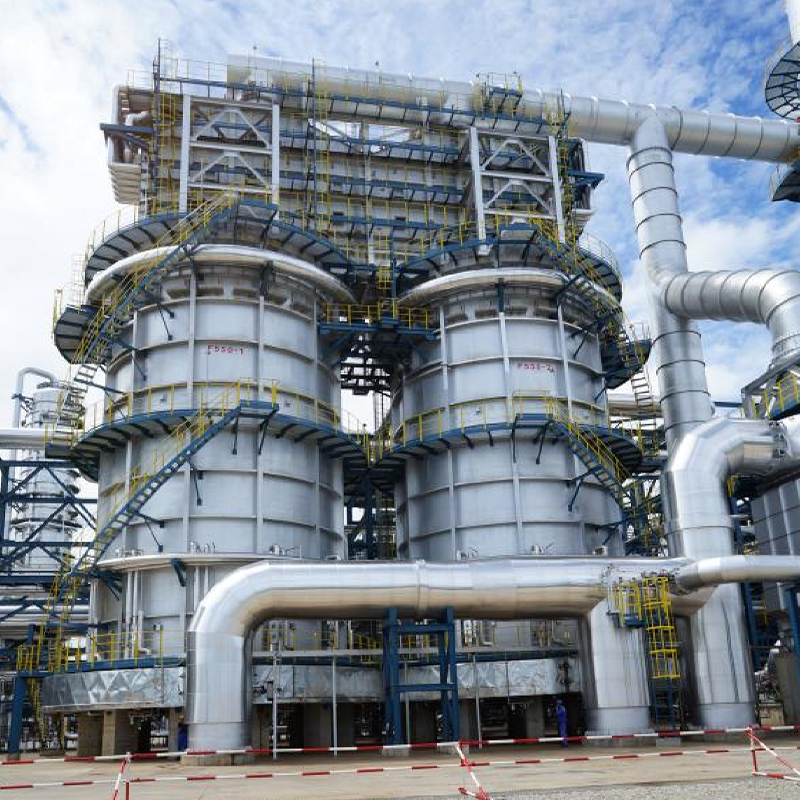
Naš hidrokreking grijač dizajniran je za visokoučinkovito grijanje u hidrokreking jedinicama, kritičnom procesu u modernoj preradi nafte. Omogućuje preciznu kontrolu temperature i ravnomjernu raspo...
See Details
Naš topli grijač za ADU i VDU projektiran je za pouzdano i učinkovito zagrijavanje sirove nafte u procesima atmosferske i vakuumske destilacije. Dizajniran za visoku toplinsku učinkovitost i ravnom...
See Details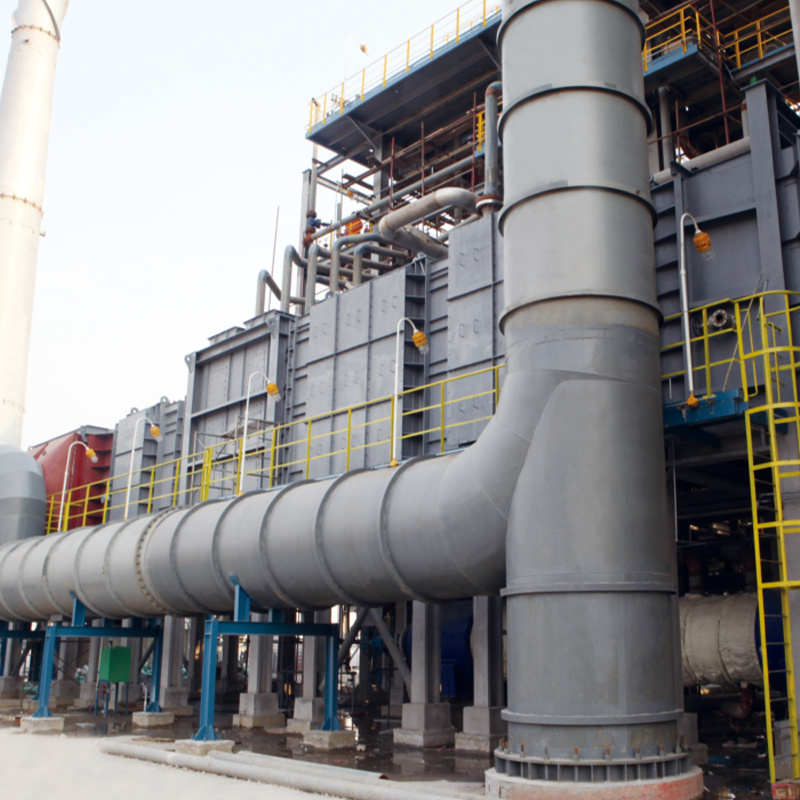
Serija pribora za peći pruža bitne komponente koje osiguravaju siguran, učinkovit i pouzdan rad industrijskih peći. Od plamenika i termoparova do vatrostalnih nosača i dimovodnih sustava, naši su d...
See Details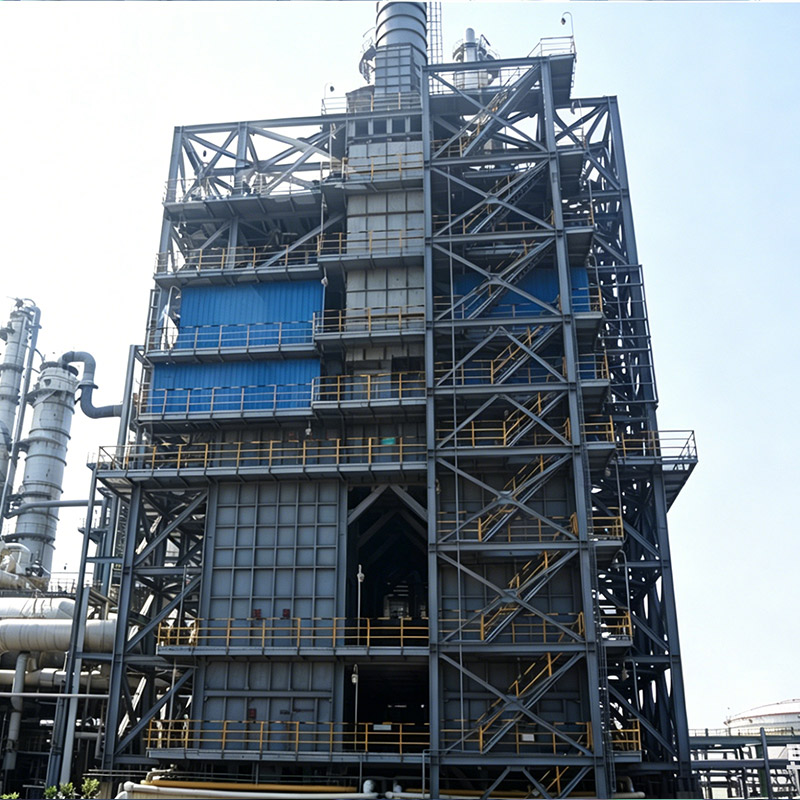
Stirenski pregrijači pare kritični su sustavi peći u postrojenjima za dehidrogenaciju etilbenzena koji zagrijavaju paru do visokih temperatura, često preko 800°C, kako bi potaknuli endotermnu proiz...
See Details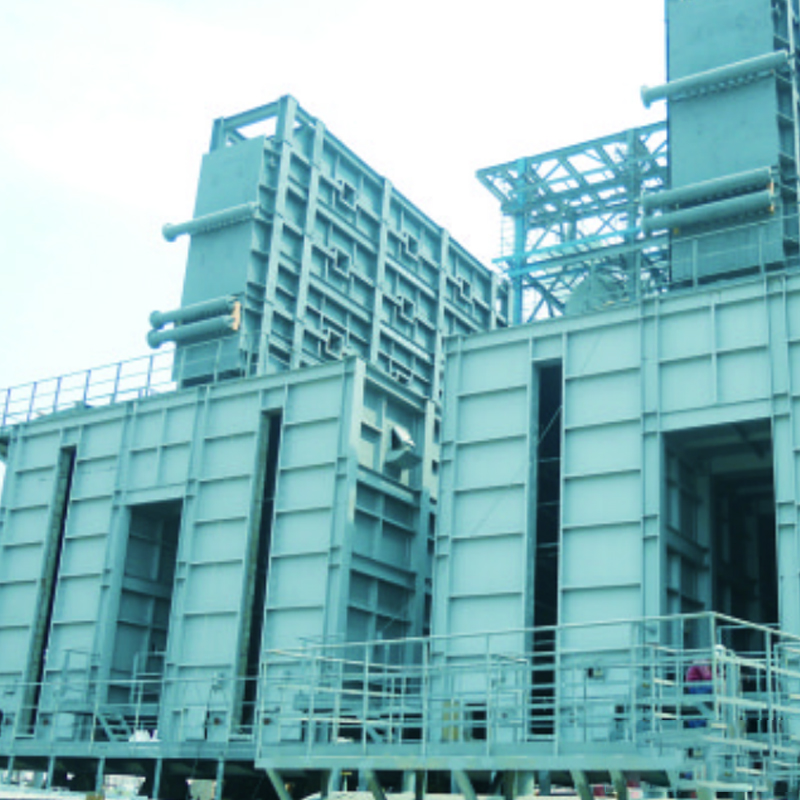
Naš grijač za odgođeno koksiranje posebno je dizajniran za učinkovito zagrijavanje teških ostataka u jedinicama za odgođeno koksiranje. Omogućavanjem preciznog, ujednačenog visokotemperaturnog zagr...
See DetailsTelefon
+86 189 5262 7611
+86-(0)523 8498 2299
Adresa
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, Kina
Mediji